تآكل عبوات الأيروسول ذات الأساس المائي: الأسباب وطرق التحكم
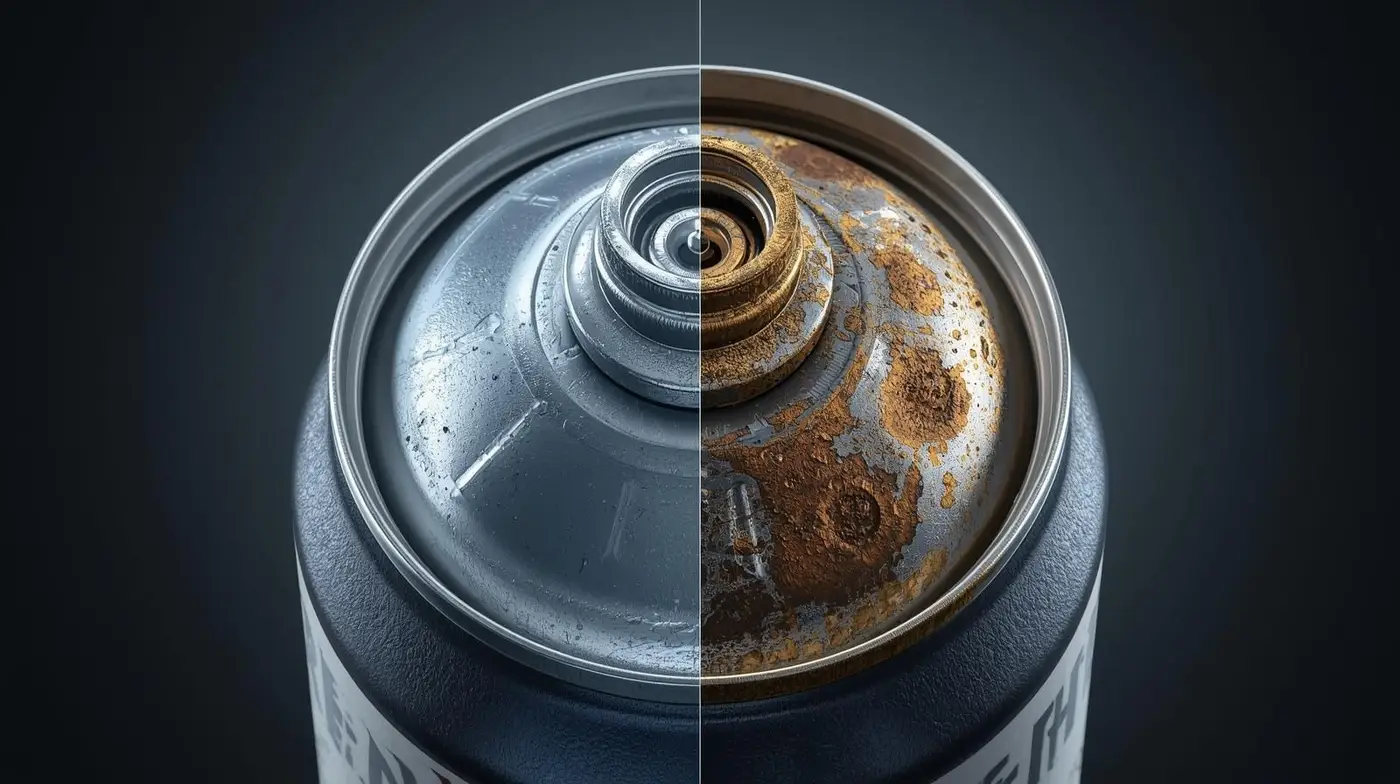
الشكل 1: مقطع عرضي يوضح مناطق التآكل داخل عبوة الأيروسول.
تواصل أنظمة الأيروسول ذات الأساس المائي اكتساب انتشار واسع في المنظفات الصناعية، ومنتجات العناية المنزلية، ومستحضرات صيانة السيارات، والمدخلات الزراعية، وبخاخات التجميل. فهي تخفض المركبات العضوية المتطايرة (VOCs)، وتحسّن الامتثال البيئي، وتتيح تداولًا أكثر أمانًا. غير أن وجود الماء داخل عبوة معدنية محكمة ومضغوطة يبدّل بيئة التآكل تبديلًا جذريًا؛ إذ يعمل الماء بوصفه إلكتروليتًا ينقل الأيونات، ويُذيب الغازات، ويتفاعل مع أبخرة الفراغ العلوي، ويزعزع استقرار طبقات الأكسيد الواقية على الأسطح المعدنية.
محتويات الدليل
1. الأسباب المعتمدة لحدوث تآكل عبوات الأيروسول ذات الأساس المائي
إن اجتماع المعدن والماء والضغط والأكسجين المذاب والأنواع الأيونية يجعل التآكل أكبر تحدٍّ للاستقرار في أنظمة الأيروسول ذات الأساس المائي. ويُعد فهم الآليات الدقيقة والموثَّقة خلف التآكل أمرًا حاسمًا للمصنّعين الراغبين في عمر تخزين طويل وسلامة المنتج وأداء متوقَّع. وفيما يلي الأسباب الرئيسية التي تطلق التدهور داخل العبوات المضغوطة:
1.1 الماء كوسيط إلكتروليتي
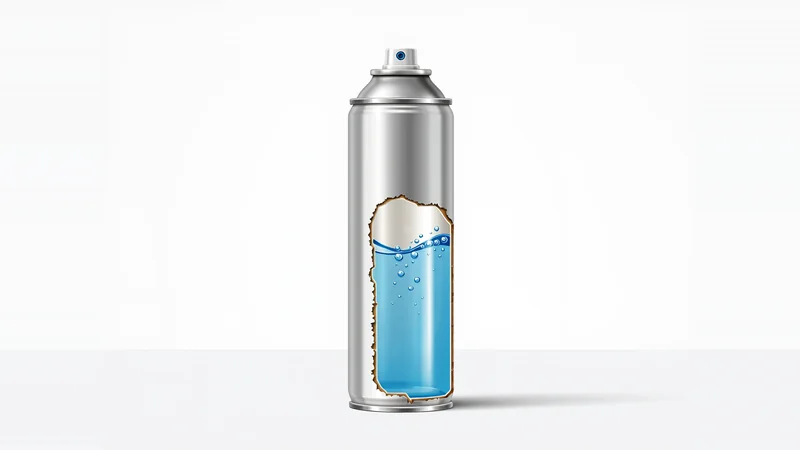
الشكل 2: مقطع علمي توضيحي: الماء كوسيط إلكتروليتي داخل عبوة الأيروسول.
يُذيب الماء الغازات والشوائب النزرة، مما يمكّن انتقال الإلكترونات بين سطح المعدن والمحلول المحيط. وفيما يلي تفاعلات التآكل الأساسية الموثَّقة لمواد العبوات الشائعة:
Al → Al3+ + 3e- (لعبوات الألمنيوم)
ومع تحرك الإلكترونات، تحدث تفاعلات اختزال مقابلة تشكّل نواتج التآكل مثل أكاسيد الحديد أو هيدروكسيدات الألمنيوم. وتبدأ هذه العملية بمجرد ملامسة الماء للمعدن الأساسي عبر عيب أو نقطة ضعف أو مسام دقيقة في الطلاء الداخلي.
1.2 تأثير الأس الهيدروجيني (pH) على ذوبان المعدن
يعتمد الاستقرار الكيميائي لغشاء الأكسيد الخامل على أسطح الفولاذ والألمنيوم اعتمادًا كبيرًا على الأس الهيدروجيني للوسيط الإلكتروليتي الكلي. فالحموضة أو القلوية الشديدة تذيب هذه الطبقات الواقية الطبيعية، ما يؤدي إلى انكشاف المعدن مباشرةً وذوبانه الجلفاني السريع. وتوضح أبحاث التآكل الموسعة أن مستوى pH يؤثر في سرعة أكسدة المعدن عبر المسارات التالية:
- الوسط الحمضي: يزيد ذوبان المعدن عبر إضعاف الأغشية الواقية على الفولاذ والألمنيوم.
- الوسط القلوي: يعزّز ذوبان غشاء الألومينا الطبيعي على أسطح الألمنيوم.
- التأرجحات الواسعة في pH: ترفع التغيرات خلال التخزين احتمال انفصال الطلاء والتآكل أسفل الغشاء.
1.3 الأكسجين المذاب في الطور المائي
يمتص الماء الأكسجين أثناء التصنيع والتعبئة. ويعمل الأكسجين بوصفه متفاعلًا كاثوديًا قويًا يسرّع التآكل عبر استقبال الإلكترونات المنطلقة من المعدن. ويُعد تفاعل اختزال الأكسجين محركًا موثقًا للتآكل في أي عبوة معدنية تحتوي على الماء:
1.4 الأنواع الأيونية والموصلية
يزيد وجود الملوثات الأيونية (الكلوريدات والكبريتات والنترات والمعادن النزرة) من الموصلية الكهربائية. وتؤدي الموصلية الأعلى مباشرةً إلى تسريع معدل التآكل عبر تعزيز مرور التيار داخل الإلكتروليت. وتشكّل أيونات الكلوريد إشكالية خاصة لقدرتها على اختراق الأغشية الخاملة على كل من الفولاذ والألمنيوم.
1.5 خلايا التهوية التفاضلية
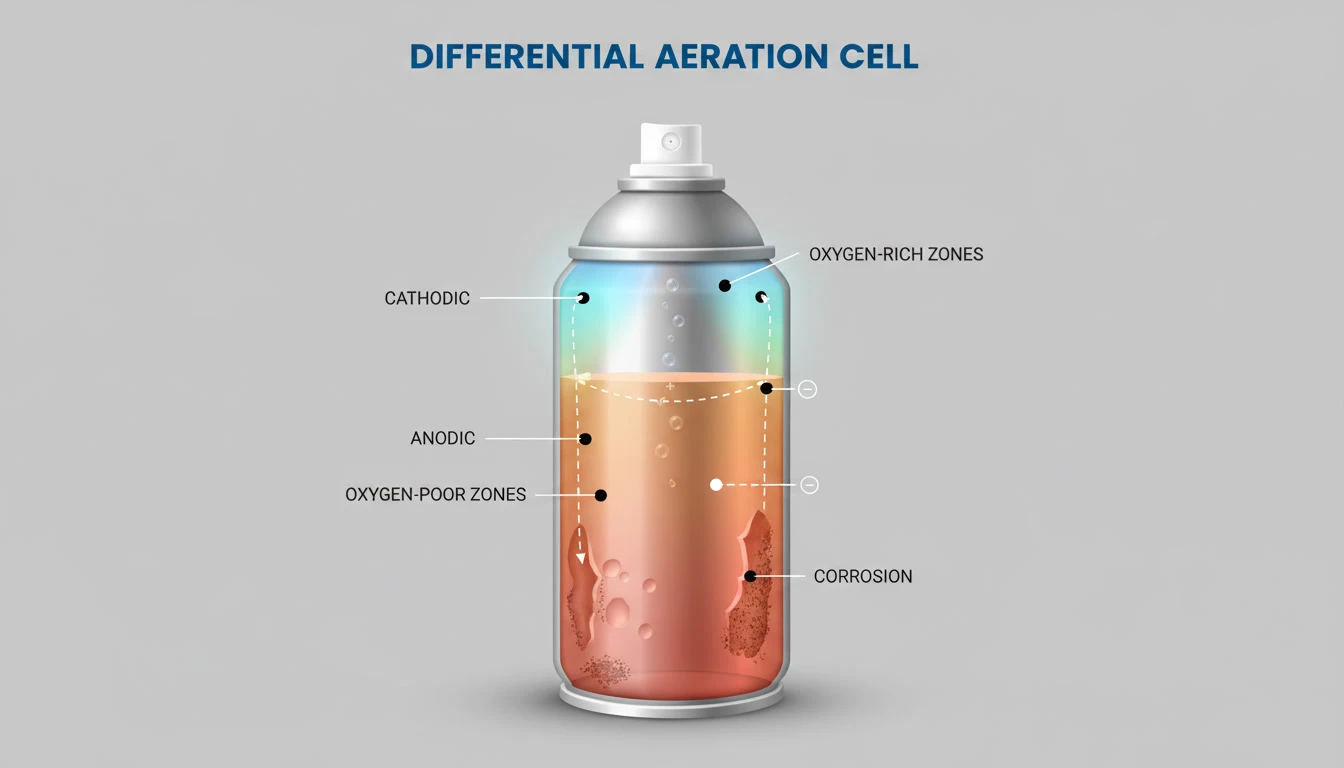
الشكل 3: رسم توضيحي لآلية التآكل بالتهوية التفاضلية داخل العبوة.
تتضمن عبوات الأيروسول تباينات هندسية — خطوط لحام، وقبة علوية، وعنق، ودرزات، وجدران منحنية — تنشئ مناطق متباينة التعرض للأكسجين. وتتحول المناطق الأقل أكسجينًا إلى أقطاب أنودية تتآكل بوتيرة أسرع. وتُعد آلية التهوية التفاضلية مبدأً راسخًا في هندسة التآكل.
1.6 الإجهاد الميكانيكي والإجهاد التصنيعي المتبقي
تعمل عبوات الأيروسول تحت ضغط داخلي يولّد إجهاد شد على الجدران، بينما تحتفظ خطوط اللحام ومناطق التضييق بإجهادات متبقية من التشكيل. ويتآزر الإجهاد الميكانيكي مع التآكل لإضعاف المعدن وقد يسهم في ظواهر التآكل المعزَّز بالإجهاد.
1.7 التفاعل بين الطور المائي والفراغ العلوي
في العبوات ذات الأساس المائي، يحتوي الفراغ العلوي على خليط من بخار الماء والغاز الدافع. وتسبّب تقلبات درجات الحرارة دورات تكثّف متعاقبة تبلّل الأسطح الداخلية وتجففها مرارًا. ويزيد التناوب بين البلل والجفاف التآكل بشدة مقارنةً بظروف الغمر المستمر.
2. أنواع التآكل الموثَّقة في عبوات الأيروسول المعدنية
قد يتجلى التآكل في أنماط متميزة عدة تبعًا لخصائص التركيبة، وإجهادات العبوة، وجودة الطلاء الداخلي. ويُعد تحديد نوع التآكل ضروريًا لتنفيذ المعالجة الميتالورجية والكيميائية الصحيحة. وفيما يلي الأنماط الستة للتآكل الموثَّقة شائعًا في تدقيقات مصانع الأيروسول:
2.1 التآكل المنتظم
يحدث عندما يتفاعل سطح المعدن بانتظام عبر مساحات واسعة، مما يؤدي إلى ترقّق عام يخفض ضغط الانفجار. ومع أنه قابل للتنبؤ نسبيًا، فإنه يقلّص عمر التخزين وهوامش الأمان البنيوية.
2.2 التآكل التنقري
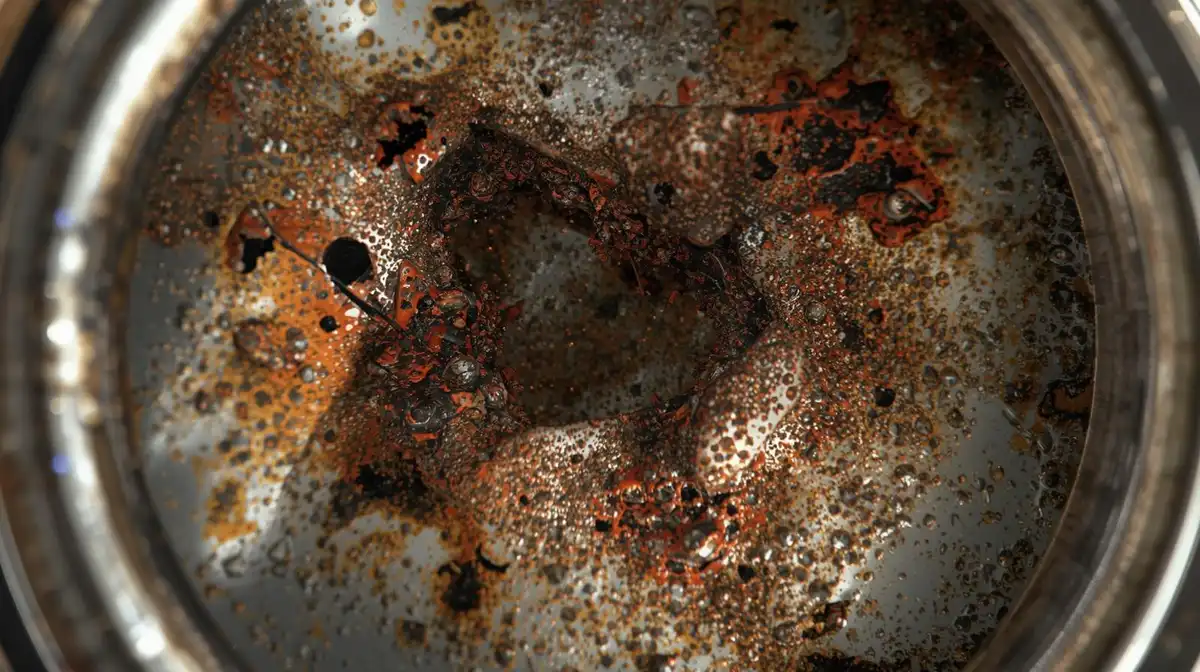
الشكل 4: عرض مكبَّر للتآكل التنقري في جدار عبوة الأيروسول.
يُعد التآكل التنقري أخطر أنواع التآكل في عبوات الأيروسول؛ إذ ينتج فجوات عميقة موضعية تخترق جدار المعدن. وغالبًا ما يبدأ عند خطوط اللحام أو الدرزات أو مسام الطلاء أو الخدوش أو مواضع احتباس الرطوبة أو تراكم الكلوريدات. وقد يؤدي التنقر إلى فشل مفاجئ حتى عندما يبدو سائر الجدار سليمًا.
2.3 تآكل الشقوق
ينمو في المناطق المحجوبة التي يتقيّد فيها وصول الأكسجين، مثل المواضع أسفل عيوب الطلاء أو عند الدرزات المزدوجة أو حول خط اللحام أو تحت الرواسب. وتكوّن الشقوق مناطق منخفضة الأكسجين تصبح أنودية وتسرّع التآكل الموضعي.
2.4 التصدع الإجهادي التآكلي (SCC)
يحدث عندما يجتمع إجهاد الشد مع بيئة تآكلية. وتهيئ الأنظمة المائية الحاوية على أنواع أيونية معينة ظروفًا قد يبدأ فيها SCC بالمناطق عالية الإجهاد. ويسبّب التشقق الإجهادي تصدعًا بدلًا من فقدان المعدن بالتدريج، وقد تكون الأعطال مفاجئة وقصفية الطابع.
2.5 التآكل الجلفاني
إذا تلامس معدنان مختلفان كهربائيًا أثناء تعرضهما للإلكتروليت نفسه، يتآكل المعدن الأكثر نشاطًا بوتيرة أسرع. ومن الأمثلة على ذلك تلامس هياكل الألمنيوم مع مكونات فولاذية أو نقاط تماس كأس الصمام. والتآكل الجلفاني آلية موثَّقة جيدًا في أنظمة التغليف.
2.6 التآكل أسفل الطلاء وانفصال الطبقة الواقية
تمنع البطانات الواقية الداخلية التلامس المباشر بين المعدن والماء. فإذا فقد الطلاء التصاقه، تتسلل الرطوبة عبر عيوب مجهرية، ويمتد التآكل أسفل الطلاء جانبيًا رافعًا الغشاء وكاشفًا مزيدًا من المعدن الأساسي. ويُعد هذا سببًا رئيسيًا للفشل طويل الأمد في العبوات المائية.
3. العوامل الصناعية التي تزيد معدل التآكل
تُعالَج العوامل المرتبطة بالتركيبة لهذه الآليات — مثل حزم المثبّطات، واختيار الطلاءات، وضبط الأس الهيدروجيني (pH) — بشكل منفصل في الجزء 2 من هذه الدراسة. وتعتمد معدلات التآكل اعتمادًا كبيرًا على ممارسات التصنيع، وظروف التخزين، والتعرّض البيئي طوال دورات الإمداد والنقل. إذ يمكن أن تُدخل العمليات الصناعية القياسية متغيرات ترفع سرعة التدهور الكهروكيميائي. وتشمل العوامل الأساسية التي تسرّع الأعطال الداخلية للعبوات ما يلي:
3.1 ارتفاع درجة الحرارة
تتسارع تفاعلات التآكل بارتفاع درجة الحرارة. وتُظهر العبوات المضغوطة المخزّنة في بيئات حارة تآكلًا تنقريًا أسرع وانهيارًا أسرع للطلاء. كما ترفع درجات الحرارة المرتفعة ضغط البخار، مما يؤثر في ديناميكيات الفراغ العلوي للعبوة — وهي العلاقة نفسها بين الحرارة والضغط الموضّحة في دليلنا حول كيفية عمل عبوات الأيروسول.
3.2 دورات الرطوبة والتكثف
تسبّب تقلبات درجات الحرارة تكثفًا في الفراغ العلوي للعبوة. وتكون دورات الترطيب والتجفيف المتكررة أشدّ تآكلًا بكثير من التعرّض المستمر، لأنها تركّز الأيونات السطحية ثم تخفّفها بالتناوب، مما يعزّز الهجوم الموضعي.
3.3 عدم اكتمال تنظيف السطح أو المعالجة الأولية
تعطّل بقايا الزيوت والجسيمات والأكاسيد ومخلّفات اللحام التصاق الطلاء وتنشئ نقاط بدء للتآكل. وتُلزم معايير التغليف المعدني عالميًا بالتنظيف الشامل قبل الطلاء لتقليل مخاطر التآكل.
3.4 التلف الميكانيكي للطلاءات الداخلية
قد تتشوّه العبوات أثناء النقل أو التعبئة. وحتى الانبعاجات الصغيرة يمكن أن تشقّ الطلاءات الداخلية فتكشف معدنًا جديدًا. وتحدّ بروتوكولات المناولة التي تقلّل الانبعاجات من نمط الفشل هذا. وعندما يقع خرق الطلاء قرب منطقة الكبس، يظهر الهجوم الناتج غالبًا بوصفه أحد أنماط الفشل المفصّلة في دليلنا حول أسباب تسرب عبوات الأيروسول.
3.5 ارتفاع النشاط المائي والموصلية الكهربائية العالية
تسمح زيادة الأيونات المذابة والمياه عالية الموصلية بتدفّق أسرع للإلكترونات، مما يسرّع التآكل. ويقلّل استخدام مياه منخفضة الموصلية في التصنيع هذا الخطر. ويفسّر الاعتماد نفسه سبب اشتراط التآكل الجلفاني وجود إلكتروليت إلى جانب معادن غير متماثلة في تماس كهربائي: إذ يكفي إزالة المسار الموصل كي يتعذّر عمل الخلية الكهروكيميائية.
3.6 فترات التخزين الطويلة
كلما طالت مدة تخزين المنتج، زاد احتمال بدء التآكل التنقري أو انحراف الأس الهيدروجيني والعوامل الأخرى. لذا يجب أن يراعي التخطيط لعمر التخزين آليات التآكل طويلة الأمد.
4. إجراءات التحكم الصناعي المعتمدة للوقاية من التآكل
يتطلب الحد من التآكل نهجًا متعدد الحواجز يجمع بين هندسة مواد التغليف، وضوابط التصنيع، وتعديلات كيمياء التركيبة. ولا يتحقق عمر تخزين موثوق إلا عند تصميم هذه الحواجز بتناغم تام. وفيما يلي أساليب التخفيف الصناعية الرئيسية المطبّقة في خطوط التعبئة الحديثة:
الشكل 5: رسم توضيحي لطرق الوقاية الصناعية من التآكل في عبوات الأيروسول ذات الأساس المائي.
4.1 التنظيف وإزالة الشحوم وتخميل المعدن الأساسي
يضمن التحضير السليم للسطح الإزالة الكاملة للملوثات. وتُعد هذه الخطوة أساسية في تصنيع العبوات عالميًا وشرطًا مسبقًا لالتصاق الطلاء بشكل آمن.
4.2 الطلاءات الواقية الداخلية
تستخدم عبوات الأيروسول عادةً بطانات بوليمرية مصممة لمقاومة الماء. ويجب أن تغطي هذه الطلاءات خطوط اللحام تغطية كاملة، وأن تحافظ على التصاقها تحت الضغط، وأن تقاوم النفاذية، وتتحمل دورات الترطيب والتجفيف. فالتغطية الكاملة ضرورية — إذ يمكن للفجوات المجهرية أن تبدأ التآكل التنقري.
4.3 ضبط الأس الهيدروجيني (pH) وجودة المياه
يقلل الحفاظ على الأس الهيدروجيني في نطاق مستقر والحد من الملوثات الأيونية مثل الكلوريدات معدل التآكل. وتُستخدم المياه منزوعة الأيونات أو المياه اليسرة عادةً لخفض الموصلية الكهربائية. وللاطلاع على التركيبات ذات الأساس المائي، راجع دليلنا حول تركيبات المنظفات المنزلية والصناعية.
4.4 ضبط ظروف الفراغ العلوي للعبوة
يقلل خفض تراكم الرطوبة في الفراغ العلوي دورات التكثف. كما تحدّ درجات حرارة التخزين المستقرة والاختيار المضبوط للغاز الدافع من مخاطر التدوير الحراري المدفوع بالرطوبة.
4.5 نظافة خط الإنتاج وضوابط التعبئة
يجب أن تمنع خطوط التعبئة التلوث بالجسيمات وبرادة المعادن والنمو الميكروبي (الذي قد يغيّر الأس الهيدروجيني) وتسرّب الملوثات الأيونية. وتقلّل خطوط التصنيع النظيفة نقاط بدء التآكل.
4.6 الاختبار وتقييم الجودة
تشمل الاختبارات الصناعية الشائعة اختبار ضغط الانفجار، والتعريض لغرفة الرطوبة، واختبارات التآكل الدورية، والفحص المجهري لخطوط اللحام، وفحوصات استمرارية الطلاء والتصاقه، واختبارات فقدان الوزن للتآكل العام، وقياس عمق التآكل التنقري باستخدام المجهر الضوئي. وتكشف الاختبارات المسرّعة مخاطر التآكل مبكرًا في مرحلة التطوير.
4.7 الإدارة السليمة للتخزين واللوجستيات
يجب تخزين العبوات عند درجات حرارة مستقرة وبعيدًا عن الأجواء المسببة للتآكل. ويمنع تجنب الحرارة المرتفعة دورات الضغط والتكثف داخل العبوة. كما تحمي بروتوكولات اللوجستيات التي تقلل الصدمات الميكانيكية سلامة الطلاء. ونظرًا لأن اختيار المعدن الأساسي يحكم سلوك التآكل أيضًا، تتوفر مقارنة المفاضلات في دليلنا حول عبوات الأيروسول المصنوعة من الألمنيوم مقابل الصفيح، بينما يتناول دليل مواد حشيات صمامات الأيروسول جانب الحشية في هذا السطح البيني.
5. مراجع إضافية ومصادر خارجية
للمهندسين وباحثي التركيبات الساعين إلى التعمق في معايير اختبار التآكل، تتوافر منشورات تقنية متخصصة صادرة عن هيئات دولية لعلوم المواد. وتنشر هذه المنظمات معايير محكّمة وبروتوكولات اختبار لتقييم تفاعلات السطح البيني بين المعدن والمحلول. يمكن الرجوع إلى الموارد الخارجية المعتمدة التالية للمعايير العالمية:
الأسئلة الشائعة
لماذا تكون الأيروسولات ذات الأساس المائي أكثر عرضة للتآكل من المذيبية؟
ما الدور الذي يؤديه الطلاء الداخلي للعبوة؟
كيف يؤثر الأس الهيدروجيني (pH) في التآكل داخل عبوة الأيروسول؟
ما تآكل الشقوق وأين يحدث في عبوة الأيروسول؟
كيف تُختبر مقاومة التآكل قبل إطلاق المنتج في السوق؟
هل يمكن أن يسبب التآكل تسرب عبوة الأيروسول أو انفجارها؟
هل تواجه أعطال التآكل في خطوط الأيروسول؟
استشر متخصصي جلوبال أيروسولز لتحليل منتجات الأيروسول ذات الأساس المائي ومعالجة التآكل التنقري وتفكك الطلاء وانحراف الأس الهيدروجيني وأعطال خطوط اللحام.
البريد الإلكتروني: consulting@globalaerosols.com
الموقع الإلكتروني: https://www.globalaerosols.com
الهاتف: +91 9819548320 +91 8169102990
نبذة عن المستشار المتخصص
أبصار خان (Absar Khan) هو المؤسس والمستشار الرئيسي للأيروسولات في شركة جلوبال أيروسولز. يمتلك خبرة هندسية متعددة التخصصات تشمل تآكل عبوات الأيروسول وتوافقها التغليفي، وأنظمة الغازات الدافعة، وتصميم خطوط التعبئة، والامتثال التنظيمي. ويقود أبصار فرق الاستشارات العلمية والهندسية لدعم المصنّعين عالميًا في اختيار التقنيات، وتخطيط المصانع وفق معايير GMP، وأُطر التحقق، والاستراتيجيات التنظيمية.
ملف LinkedIn: تواصل مع أبصار خان عبر LinkedIn