كيف تعمل عبوات الأيروسول: الغاز الدافع والضغط والصمامات
محتويات الدليل
- 1. مقدمة في تقنية الأيروسول
- 2. المكونات الأساسية في عبوات الأيروسول
- 3. العلم الكامن وراء ضغط عبوات الأيروسول
- 4. أنواع الغازات الدافعة في عبوات الأيروسول
- 5. كيف يعمل صمام الأيروسول
- 6. كيف يتولّد الرذاذ (شرح ديناميكيات الرذاذ)
- 7. ماذا يحدث عند الضغط على زر الرش؟
- 8. الفرق بين تقنية الكيس على الصمام والأيروسول التقليدي
- 9. المشكلات الهندسية والتصنيعية الشائعة
- 10. آليات السلامة في عبوات الأيروسول
- 11. كيف تؤثر آلية عمل الأيروسول في أداء المنتج
- 12. كيف تختار الشركات الناشئة نظام الأيروسول المناسب
- 13. تصنيع الأيروسول في الهند مقابل الممارسات العالمية
- 14. المراجع الخارجية المعتمدة في تقنيات الأيروسول
- 15. مستقبل تقنية الأيروسول
- 16. الدليل الهندسي الشامل لتصنيع الأيروسول
- 17. الخلاصة: أبرز الحقائق حول كيف تعمل عبوات الأيروسول
تُعد تقنية الأيروسول من أكثر طرق توزيع السوائل والرغوة والهلام والمساحيق كفاءة وتنوعًا. وتمتد تطبيقاتها من المستحضرات الدوائية ومنتجات العناية الشخصية والمنظفات المنزلية إلى المزلّقات الصناعية والدهانات والكيماويات الزراعية، حيث تتيح عبوات الأيروسول (Aerosol Cans) توصيلًا دقيقًا ومضبوطًا وصحيًا للمنتج.
وعلى الرغم من شيوع استخدامها اليومي، يعتمد عمل عبوات الأيروسول من الداخل على تفاعلات هندسية مدروسة بعناية بين فيزياء الغاز الدافع، والضغط الداخلي، وميكانيكا الصمام، وديناميكيات الرذاذ. وبالنسبة إلى الشركات الناشئة والدارسين ورواد الأعمال الداخلين في تطوير منتجات الأيروسول، يُعد الفهم التقني الصحيح ركيزة أساسية للتصميم الآمن، واستقرار الأداء، والامتثال التنظيمي، والنجاح التجاري.
يقدّم هذا المقال شرحًا هندسيًا قائمًا على الحقائق العلمية لآلية عمل عبوات الأيروسول فعليًا — دون افتراضات — ويشمل الغازات الدافعة، وسلوك الضغط، والصمامات، وعملية التذرية (Atomization)، وأنظمة السلامة، والاعتبارات التصنيعية الواقعية ذات الصلة بالسوق الهندي والأسواق العالمية.
مقدمة في تقنية عبوات الأيروسول
ما هي عبوة الأيروسول؟
عبوة الأيروسول هي وعاء محكم الإغلاق ومضغوط صُمّم لتوزيع التركيبة على شكل رذاذ، أو ضباب دقيق، أو نفث مباشر، أو رغوة، أو تدفق مستمر باستخدام الطاقة المخزّنة في غاز دافع مضغوط أو مُسال. وتُعبّأ التركيبة والغاز الدافع معًا بنسبة مضبوطة، بينما يتولى نظام الصمام ورأس الرش الدقيقين تنظيم عملية التفريغ.
تعمل المنظومة بأكملها بوصفها جهازًا ذاتي الاكتفاء لنقل الموائع؛ إذ تتحول طاقة الضغط إلى طاقة حركية مضبوطة عند الفوهة. ومن المنظور الفني، يتكوّن نظام الأيروسول من المكونات الأساسية الآتية:
- مركز المنتج (التركيبة الفعالة)
- الغاز الدافع
- مجموعة الصمام وأنبوب السحب ورأس الرش
- وعاء معدني مقاوم للضغط
تعمل المنظومة بأكملها بوصفها جهازًا متكاملًا لتوصيل الموائع تتحول فيه طاقة الضغط إلى طاقة حركية مضبوطة عند الفوهة.
مجالات استخدام تقنية الأيروسول
تُستخدم الأيروسولات في جميع القطاعات الصناعية والاستهلاكية تقريبًا:
- المستحضرات الصيدلانية: أجهزة الاستنشاق، والمطهرات، وبخاخات الجروح
- العناية الشخصية: مزيلات العرق، ومثبتات الشعر، ورغوات الحلاقة
- العناية المنزلية والمؤسسية: المنظفات، ومبيدات الحشرات، ومعطرات الجو
- السيارات والصناعة: المزلّقات، ومزيلات الشحوم، والدهانات، ومانعات التآكل
- الأغذية والتطبيقات المتخصصة: بخاخات الطهي، وعوامل فك القوالب
ويتطلب كل تطبيق نظام غاز دافع، وتصميم صمام، ونطاق ضغط، ونمط رش مختلفًا، مما يجعل هندسة الأيروسول تخصصًا دقيقًا مرتبطًا بطبيعة التطبيق.
أهمية فهم آلية عمل عبوات الأيروسول
بالنسبة إلى الشركات الناشئة والمصنّعين، تؤدي الافتراضات الخاطئة حول آلية عمل الأيروسول غالبًا إلى:
- تفاوت كمية الرذاذ المندفع
- تسرّب الصمام أو انسداده
- تشوّه العبوة أو انفجارها
- عدم الامتثال للوائح التنظيمية
- إخفاق أداء المنتج في السوق
ويتيح الفهم الفني السليم الاختيار الدقيق بين الغازات الدافعة، والصمامات، ومواد العبوات، وطرق التعبئة منذ مرحلة تطوير التركيبة الأولى.
المكونات الأساسية في عبوات الأيروسول
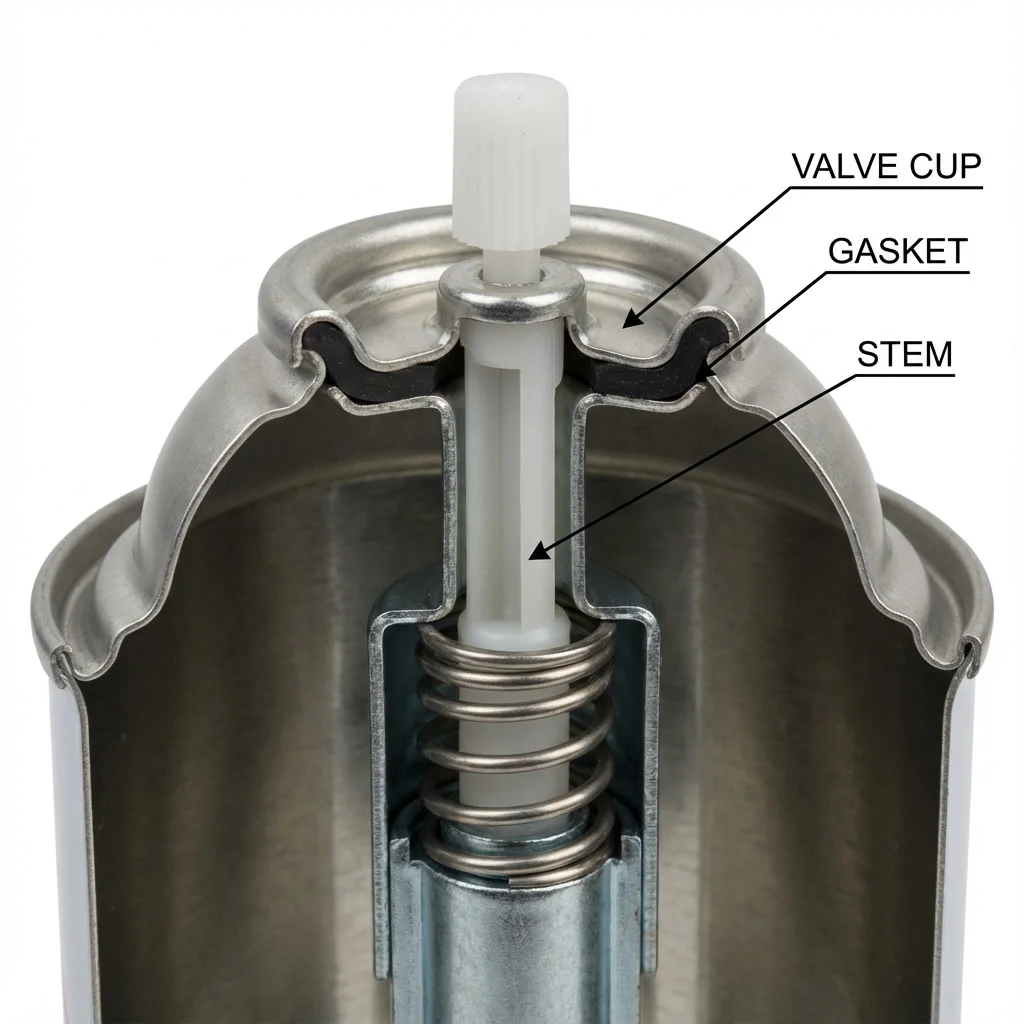
مجموعة صمام الأيروسول وإحكام الكبس، وتظهر فيها كأس الصمام والحشية وساق الصمام وتلامس القبة المعدنية.
التسميات الواردة في الصورة (بالإنجليزية):
- VALVE CUP: كأس الصمام
- GASKET: الحشية
- STEM: ساق الصمام
ليست عبوة الأيروسول مجرد وعاء بسيط؛ بل هي نظام توزيع مصمَّم لتحمّل الضغط ومكوَّن من عدة أجزاء هندسية متكاملة.
جسم العبوة (الألمنيوم مقابل الصفيح)
يوفّر جسم العبوة المتانة الميكانيكية اللازمة واحتواء الضغط الداخلي.
وتسود مادتان رئيسيتان لتصنيع العبوات. يُعد الصفيح الفولاذي (Tinplate) الخيار الأكثر انتشارًا للأيروسولات الصناعية والسلع الاستهلاكية سريعة الدوران نظرًا لصلابته العالية وكلفته الاقتصادية وطلائه الخارجي المقاوم للتآكل، بينما يُستخدم الألمنيوم أساسًا في العناية الشخصية والمستحضرات الصيدلانية بفضل تصنيعه غير الملحوم ومقاومته الأفضل للتآكل وخفّة وزنه وجودة تشطيب سطحه. وتستعرض المقارنة الكاملة تفاصيل هذه المفاضلة في مقال عبوات الأيروسول المصنوعة من الألمنيوم مقابل الصفيح.
مقاومة الضغط النموذجية: 12–18 bar كحد أدنى لضغط التشوّه، مع ضغوط انفجار أعلى بكثير وفق المعايير الدولية.
مجموعة صمام الأيروسول
يمثّل الصمام قلب التحكم في نظام الأيروسول؛ إذ يحكم إغلاق المحتويات المضغوطة ولا يُطلق المنتج إلا عند الضغط عليه.
ويتكوّن الصمام من:
- كأس الصمام
- الحشية الداخلية
- ساق الصمام المزوّد بفتحات جانبية
- آلية محمّلة بنابض (في الصمامات المستمرة)
- جسم الصمام المثبَّت في قبة العبوة عبر الكبس (Crimping)
أنبوب السحب
أنبوب السحب هو أنبوب بلاستيكي يتصل بجسم الصمام ويمتد حتى قاع العبوة، بما يسمح بسحب المنتج السائل إلى الأعلى عندما يدفع الضغط الداخلي التركيبة عبر الصمام.
ويؤثر طول أنبوب السحب وقطره الداخلي مباشرةً في:
- معدل التدفق
- ثبات الرذاذ
- كفاءة تفريغ المنتج بالكامل
رأس الرش وزر التشغيل
رأس الرش هو زر التشغيل الذي يضغط عليه المستخدم، ويضم داخله:
- غرفة التمدد
- الفتحة أو الفتحات
- وُلَيجات الدوّامة (لتوليد الرذاذ أو الضباب)
وهو أداة التذرية الأساسية التي تحوّل السائل المضغوط إلى قطيرات دقيقة.
وتنتج تصاميم رؤوس الرش المختلفة:
- ضبابًا ناعمًا
- تيارًا نافثًا مركزًا
- رشًّا مخروطيًا
- رغوة متماسكة
نظام الغاز الدافع
يوفّر الغاز الدافع ما يأتي:
- الضغط الداخلي
- الطاقة اللازمة لدفع المنتج للخارج
- قوة التذرية عند الفوهة
وتكون الغازات الدافعة إما غازات مُسالة وإما غازات مضغوطة، ويُحدّد اختيارها كل جانب تقريبًا من سلوك الأيروسول.
العلم الكامن وراء ضغط عبوات الأيروسول
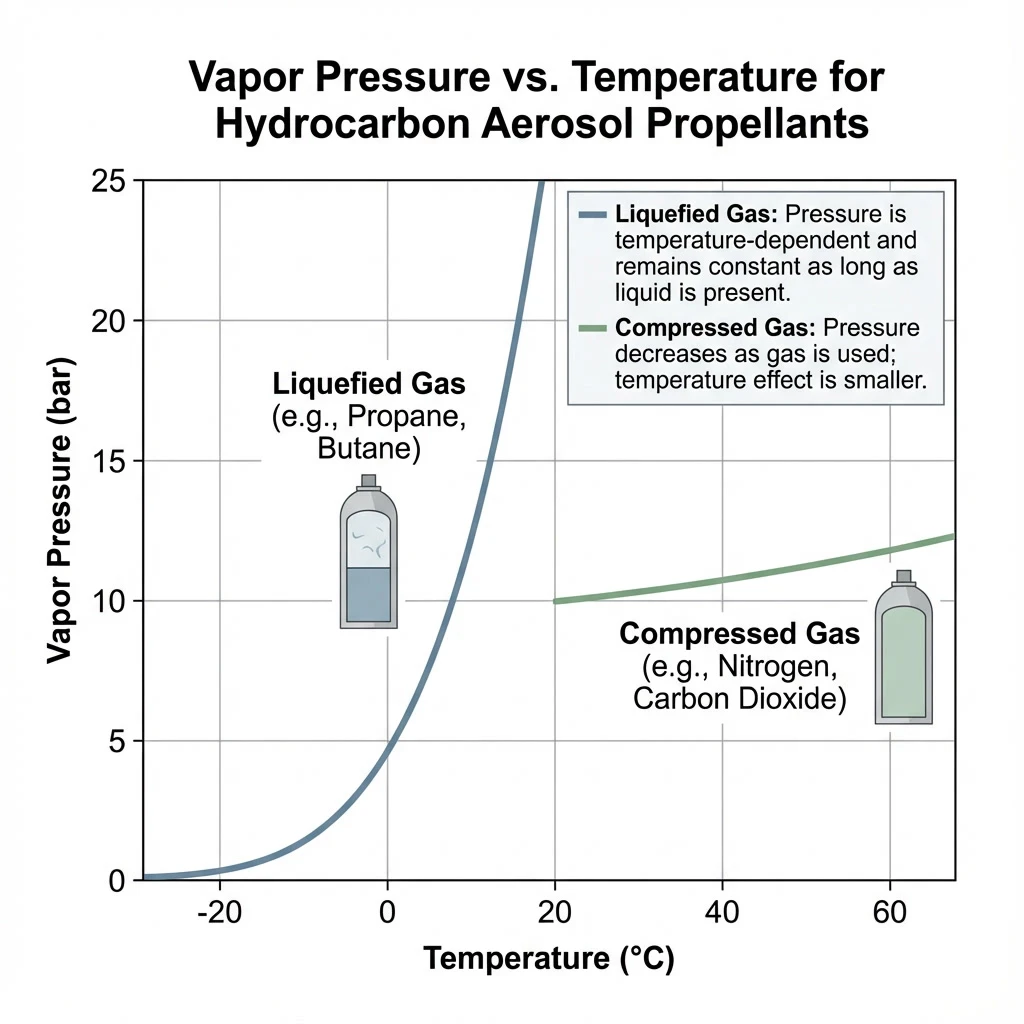
العلاقة بين ضغط البخار ودرجة الحرارة لأكثر الغازات الدافعة شيوعًا في العبوات المضغوطة.
التسميات الواردة في الصورة (بالإنجليزية):
- Vapor Pressure vs. Temperature for Hydrocarbon Aerosol Propellants: ضغط البخار مقابل درجة الحرارة للغازات الدافعة الهيدروكربونية
- Vapor Pressure (bar): ضغط البخار (bar)
- Temperature (°C): درجة الحرارة (°C)
- Liquefied Gas (e.g., Propane, Butane): الغاز المُسال (مثل البروبان والبيوتان)
- Liquefied Gas: Pressure is temperature-dependent and remains constant as long as liquid is present.: الغاز المُسال: يعتمد الضغط على درجة الحرارة ويبقى ثابتًا ما دام السائل موجودًا.
- Compressed Gas (e.g., Nitrogen, Carbon Dioxide): الغاز المضغوط (مثل النيتروجين وثاني أكسيد الكربون)
- Compressed Gas: Pressure decreases as gas is used; temperature effect is smaller.: الغاز المضغوط: ينخفض الضغط تدريجيًا مع الاستهلاك؛ وتأثير درجة الحرارة أقل.
ما الذي يُولّد الضغط داخل عبوة الأيروسول؟
يتولّد الضغط داخل عبوة الأيروسول بفعل الغاز الدافع، ولا ينشأ عن ضغط ميكانيكي لحظي أثناء الرش؛ بل يوجد الضغط بصورة مستمرة فور إتمام التعبئة.
وتُستخدم آليتان فيزيائيتان لتحقيق ذلك:
ينشأ الضغط الداخلي من أحد مصدرين: ضغط البخار لغاز دافع مُسال، أو ضغط الغاز المخزَّن لغاز مضغوط. ويُحدّد هذا الاختيار ما إذا كانت قوة الرش تبقى ثابتة أم تتراجع مع تفريغ العبوة، وهو الفارق الموضَّح في دليلنا حول أيروسولات الغاز المضغوط مقابل الغاز المُسال.
ضغط البخار مقابل ضغط الغاز المضغوط
الغازات الدافعة المُسالة
- توجد في حالتين سائلة وبخارية معًا داخل العبوة
- يبقى الضغط شبه ثابت ما دام الغاز الدافع السائل موجودًا
- أمثلة: البيوتان، البروبان، الأيزوبيوتان، وغاز HFC-134a
ويضمن السلوك الفيزيائي للغازات الدافعة المُسالة تفريغًا مستقرًا طوال عمر المنتج. فعند رش التركيبة، يتبع النظام تسلسل الاتزان الكيميائي الآتي:
- يتبخر قدر من الغاز الدافع السائل
- يُعيد ضغط البخار استقرار الضغط المتوازن تلقائيًا
- ينتج عن ذلك قوة رش ثابتة طوال معظم عمر المنتج
الغازات الدافعة المضغوطة
- توجد في الحالة الغازية فقط داخل العبوة
- ينخفض الضغط تدريجيًا مع كل ضغطة رش
- أمثلة: النيتروجين، وثاني أكسيد الكربون (CO 2)، والهواء المضغوط
وتُظهر هذه الأنظمة ظاهرة تضاؤل الضغط، مما يؤدي إلى تغيّر قوة الرش بمرور الوقت.
كيف تؤثر درجة الحرارة في ضغط عبوة الأيروسول
يتبع ضغط الأيروسول قوانين الغازات وعلاقات ضغط البخار بدرجة الحرارة؛ فكلما ارتفعت درجة الحرارة، ارتفع الضغط الداخلي.
وبالنسبة إلى الغازات الدافعة الهيدروكربونية القياسية:
بوصفها قاعدة عملية تقريبية، يرتفع الضغط بنحو 0.6–0.8 bar لكل 10 °C، ولذلك قد يبلغ الضغط الداخلي مستويات غير آمنة فوق قرابة 50 °C. وهذا هو السبب الفيزيائي وراء تحذيرات التخزين المطبوعة على كل عبوة، والحدود الحرارية المفصَّلة في دليلنا حول سلامة عبوات الأيروسول.
ولهذا السبب تحمل جميع عبوات الأيروسول حدودًا لدرجة حرارة التخزين وتخضع لاختبارات الثبات الحراري وحوض الماء الساخن أثناء التصنيع.
نطاقات الضغط الشائعة في الأيروسولات
تختلف القيم بحسب نوع المنتج والغاز الدافع:
- أنظمة الضغط المنخفض (الغاز المضغوط): 2–5 bar
- أيروسولات الهيدروكربونات القياسية: 4–8 bar عند 20 °C
- الأيروسولات الصناعية عالية التدفق: 6–10 bar
ويكون الضغط التصميمي دائمًا أدنى بكثير من الحد الأدنى لقوة انفجار العبوة لضمان السلامة.
أنواع الغازات الدافعة المستخدمة في عبوات الأيروسول
تمثّل الغازات الدافعة القوة المحرّكة لمنظومة التفريغ بأكملها، ولا تتحكم في الضغط الداخلي فحسب، بل تحدد أيضًا حجم القُطيرات ونمط الرش. ويُعد اختيار الغاز الدافع الصحيح قرارًا تصميميًا حاسمًا يؤثر في ذوبانية التركيبة وتصنيفات القابلية للاشتعال والامتثال التنظيمي. ويعتمد التصنيع الحديث على طيف من الغازات المُسالة والمضغوطة لتحقيق نتائج تعبئة بالغاز مثلى.
الغازات الدافعة المُسالة
الغازات الدافعة الهيدروكربونية الشائعة:
- البروبان
- ن-بيوتان (n-Butane)
- الأيزوبيوتان
- مزائج البروبان والبيوتان
تنتشر الغازات الدافعة الهيدروكربونية على نطاق واسع بفضل ذوبانيتها الممتازة واستقرار ضغطها. ويختار المصنّعون الهيدروكربونات استنادًا إلى الخصائص الفيزيائية والكيميائية الآتية:
- ضغط بخار مرتفع
- كفاءة تذرية جيدة
- قابلة للاشتعال
- تكلفة منخفضة
- تُستخدم على نطاق واسع في الهند للسلع الاستهلاكية والأيروسولات الصناعية
الغازات الدافعة المفلورة (HFCs):
- غير قابلة للاشتعال
- وزن جزيئي أعلى
- منحنى ضغط أكثر استقرارًا
- تكلفة أعلى وتخضع للوائح بيئية
الغازات الدافعة المضغوطة
- النيتروجين
- ثاني أكسيد الكربون
- الهواء المضغوط
تقدّم الغازات الدافعة المضغوطة بديلًا صديقًا للبيئة وغير قابل للاشتعال مقارنةً بالغازات المُسالة، وتتميّز بالمعاملات التشغيلية الآتية:
- غير قابلة للاشتعال
- يتناقص الضغط أثناء الاستخدام
- تُستخدم حينما يجب استبعاد القابلية للاشتعال تمامًا
- شائعة في المستحضرات الدوائية وأيروسولات الأغذية وأنظمة الكيس على الصمام
اللوائح البيئية والاتجاهات الحديثة
عالميًا، يُنظَّم اختيار الغاز الدافع استنادًا إلى:
- إمكانية استنفاد الأوزون (ODP)
- إمكانية الاحترار العالمي (GWP)
- تصنيف القابلية للاشتعال
وتتبع الهند المعايير الآتية:
- معايير مكتب المعايير الهندية (BIS) لأوعية الضغط
- ضوابط منظمة السلامة البترولية والمتفجرات (PESO) لتداول الهيدروكربونات
- أكواد النقل المعتمدة عالميًا للأيروسولات القابلة للاشتعال
كيف يعمل صمام الأيروسول
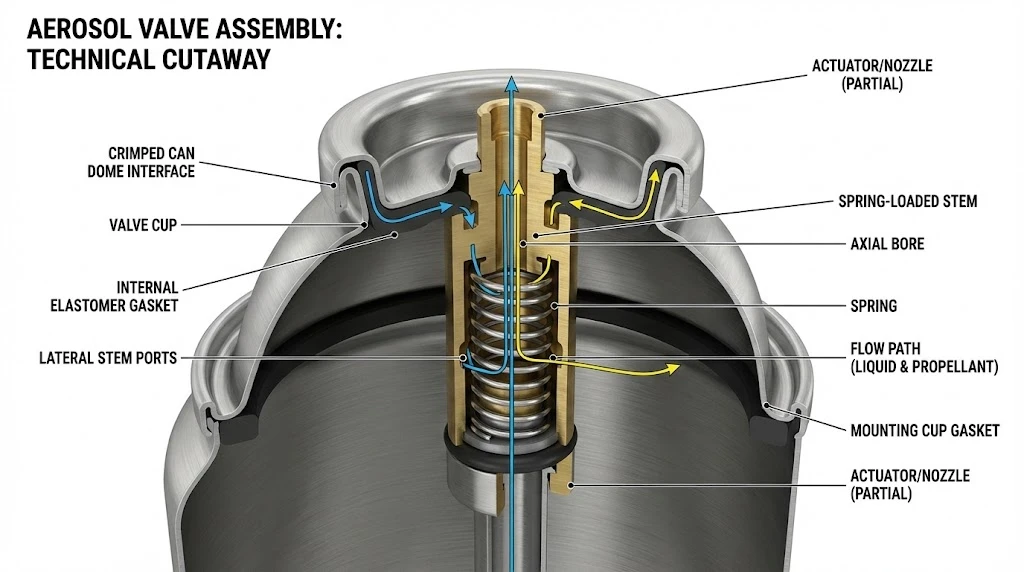
مقطع عرضي لمجموعة صمام الأيروسول يظهر كأس الصمام والحشية المصنوعة من المطاط الصناعي (اللدائن المرنة) (Elastomer) وساق الصمام المحمّل بالنابض وفتحاته ومسار التدفق الداخلي.
التسميات الواردة في الصورة (بالإنجليزية):
- AEROSOL VALVE ASSEMBLY: TECHNICAL CUTAWAY: تجميع صمام الأيروسول: مقطع فني عرضي
- ACTUATOR/NOZZLE (PARTIAL): رأس الرش / الفوهة (جزئي)
- CRIMPED CAN DOME INTERFACE: موضع كبس الكأس على قبة العبوة
- SPRING-LOADED STEM: ساق الصمام المحمّل بالنابض
- VALVE CUP: كأس الصمام
- AXIAL BORE: التجويف المحوري
- INTERNAL ELASTOMER GASKET: الحشية المطاطية الداخلية
- SPRING: النابض
- LATERAL STEM PORTS: الفتحات الجانبية لساق الصمام
- FLOW PATH (LIQUID & PROPELLANT): مسار التدفق (السائل والغاز الدافع)
- MOUNTING CUP GASKET: حشية كأس الصمام
وظيفة كأس الصمام والحشية وساق الصمام
تُكبس كأس الصمام على قبة العبوة وتثبّت مجموعة الصمام بأكملها، بينما تُشكّل الحشية الداخلية إحكامًا مانعًا لتسرّب الغاز بين الكأس المعدنية وساق الصمام المتحرك.
يحتوي ساق الصمام على:
يحتوي ساق الصمام على فتحة جانبية واحدة أو أكثر تغذّي تجويفًا محوريًا مركزيًا، ويُحدّد اتساع هذا التضييق بداية تكسّر التيار السائل إلى قُطيرات.
في وضع عدم الضغط، تسد الحشية هذه الفتحات فتُغلق النظام المضغوط بإحكام. وعند الضغط، تنزل الفتحات أسفل مستوى الحشية فيُفتح مسار التدفق.
آلية الكبس والإحكام
أثناء التصنيع، يُثبَّت الصمام ميكانيكيًا عبر الكبس على العبوة بانضغاط شعاعي دقيق. ويُعد ضبط قطر الكبس وقوة الانضغاط أمرًا جوهريًا من أجل:
- منع التسرّب
- الحفاظ على احتباس الضغط طويل الأمد
- ضمان سلامة النقل
ويُعد الكبس غير السليم أحد الأسباب الجذرية الرئيسية لإخفاقات تسرّب الأيروسول.
التحكم في معدل التدفق
يُضبط معدل التدفق عبر العوامل الآتية:
- مقاس فتحة الصمام
- قطر فتحات ساق الصمام
- القطر الداخلي لأنبوب السحب
- قوة النابض الداخلي للصمام
- تصميم فتحة رأس الرش
وتُختار هذه المعاملات استنادًا إلى:
- لزوجة المنتج
- معدل التدفق المطلوب
- متطلبات نمط الرش
الصمامات المستمرة مقابل الصمامات المقنّنة
تنقسم الصمامات إلى فئتين رئيسيتين: تتيح الصمامات المستمرة تدفق المنتج ما دام الضغط مستمرًا على رأس الرش وتُستخدم في المنظفات والبخاخات والمزلّقات، بينما تفرّغ صمامات الجرعة المقننة حجمًا ثابتًا مع كل ضغطة لأجهزة الاستنشاق الصيدلانية والبخاخات الطبية. وتعتمد الفئتان على الحشية المطاطية نفسها، وهو ما يتناوله دليلنا حول مواد حشية صمام الأيروسول.
كيف يتولّد الرذاذ (شرح ديناميكيات الرذاذ)
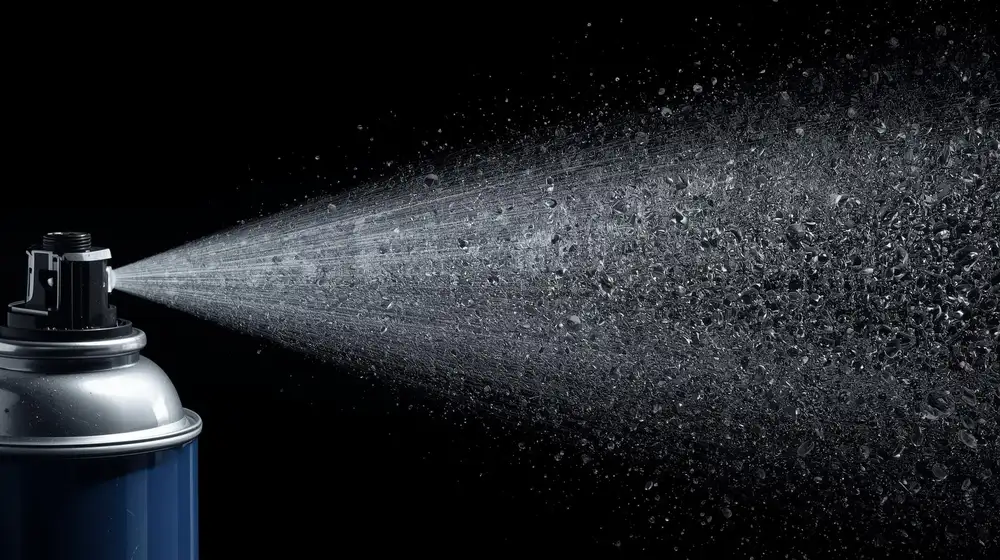
تصوير فائق السرعة لعملية تذرية رذاذ الأيروسول وتكوّن القُطيرات الدقيقة عند الفوهة.
حركة التركيبة من أنبوب السحب إلى الفوهة
يُطلق الضغط على زر الرش تسلسلًا هيدروديناميكيًا سريعًا يقوده بالكامل فرق الضغط بين باطن العبوة والهواء الجوي. وعند ضغط رأس الرش، تجري الخطوات الآتية:
- يُفتح الصمام الداخلي.
- يدفع الضغط الداخلي السائل فورًا صعودًا عبر أنبوب السحب.
- يدخل المزيج السائل من المنتج والغاز الدافع إلى غرفة رأس الرش.
لا توجد أي حركة ضخ ميكانيكية؛ فالقوة الدافعة تأتي بالكامل من طاقة الضغط المخزّنة.
التذرية داخل رأس الرش
داخل رأس الرش:
- يتمدد السائل بسرعة فائقة أثناء انتقاله من الضغط المرتفع داخل العبوة إلى الضغط الجوي.
- يتحوّل الغاز الدافع المذاب لحظيًا من الحالة السائلة إلى الحالة البخارية.
- يُفتّت هذا التحوّل الطوري العنيف السائل إلى قُطيرات متناهية الصغر.
وتُعرف هذه العملية باسم التذرية الومضية (Flash Atomization).
دور مقاس الفتحة ونمط الرش
تتحكم فتحة رأس الرش في:
- حجم القُطيرات
- زاوية الرش
- معدل التدفق
الفتحة الصغيرة:
تُنتج الفتحة الأصغر ضبابًا أدق بمعدل تدفق أبطأ.
الفتحة الكبيرة:
تُنتج الفتحة الأكبر رذاذًا أخشن أو نفثًا مباشرًا بمعدل تفريغ أعلى.
ويمكن لغرفة الدوّامة (Swirl Chamber) والوُلَيجات إكساب السائل حركةً دورانيةً، مما يُنتج رشًّا مخروطيًا.
توليد الضباب والنفث والرغوة
- بخاخات الضباب: تذرية عالية وقُطيرات دقيقة
- بخاخات النفث المباشر: تذرية محدودة وتيار مستقيم
- بخاخات الرغوة: دمج للهواء عبر غرف الخلط مقترنًا بمواد خافضة للتوتر السطحي مُكوّنة للرغوة
وتعتمد أيروسولات الرغوة على ريولوجيا التركيبة بقدر اعتمادها على التصميم الميكانيكي.
ماذا يحدث عند الضغط على زر الرش؟
يتبع فعل الرش تسلسلًا فيزيائيًا ثابتًا:
- تضغط القوة الخارجية رأس الرش إلى الأسفل.
- يتحرك ساق الصمام نزولًا.
- تنكشف فتحات ساق الصمام أسفل الحشية.
- يدفع الضغط الداخلي السائل داخل ساق الصمام.
- يتمدد السائل داخل غرفة رأس الرش.
- يحدث التبخر الومضي للغاز الدافع.
- يخرج المنتج على هيئة رذاذ، أو نفث، أو رغوة.
وما دام الغاز الدافع السائل باقيًا في النظام المُسال، يظل الضغط الداخلي شبه ثابت، مما يضمن رذاذًا متسقًا حتى قُرب فراغ العبوة. ويمثل هذا الثبات الميزة الفارقة للأنظمة المُسالة والسبب الرئيسي لاختيارها على حساب الغازات المضغوطة، كما توضّح مقارنتنا التفصيلية حول الغازات الدافعة للأيروسول. وعندما يفشل الإحكام الذي يحتفظ بذلك الضغط، تنشأ أنماط العطل المشروحة في مقال أسباب تسرّب عبوات الأيروسول.
الفرق بين تقنية الكيس على الصمام والأيروسول التقليدي
يحفظ تصميم الكيس على الصمام المنتج داخل جيب رقائقي محكم الإغلاق بينما يبقى الغاز الدافع في الحيز المحيط به داخل العبوة، فلا يختلطان أبدًا. ويغطي دليلنا المتخصص حول تقنية الكيس على الصمام (BoV) اعتبارات التصميم والتعبئة كاملةً.
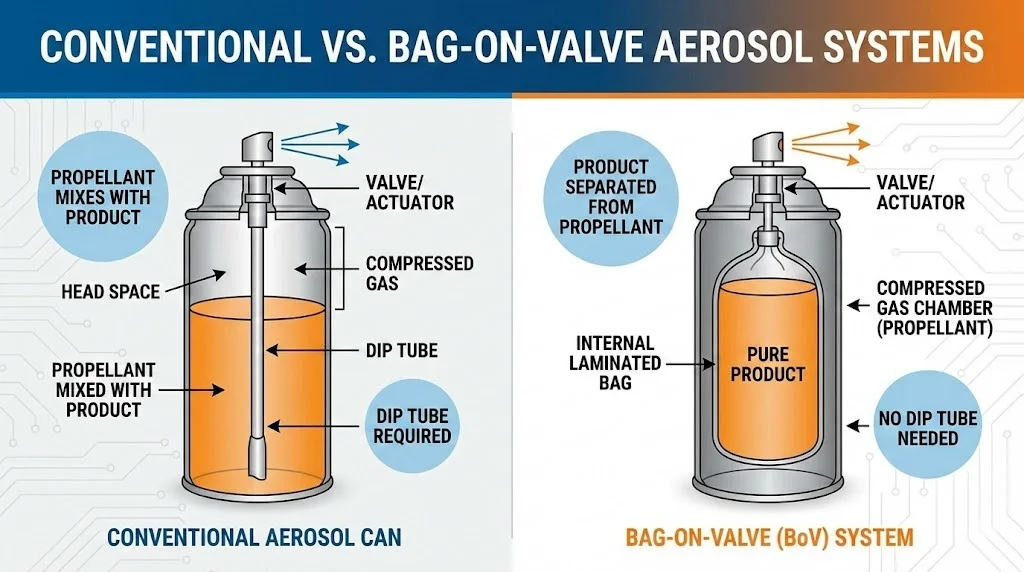
مقارنة داخلية بين عبوة الأيروسول التقليدية ونظام الأيروسول المزوّد بتقنية الكيس على الصمام (BOV).
التسميات الواردة في الصورة (بالإنجليزية):
- CONVENTIONAL VS. BAG-ON-VALVE AEROSOL SYSTEMS: مقارنة أنظمة الأيروسول التقليدية بتقنية الكيس على الصمام (BoV)
- CONVENTIONAL AEROSOL CAN: عبوة الأيروسول التقليدية
- PROPELLANT MIXES WITH PRODUCT: يمتزج الغاز الدافع مع المنتج
- VALVE/ACTUATOR: الصمام / رأس الرش
- HEAD SPACE: الحيّز الفارغ
- COMPRESSED GAS: الغاز المضغوط
- PROPELLANT MIXED WITH PRODUCT: غاز دافع ممزوج بالمنتج
- DIP TUBE: أنبوب السحب
- DIP TUBE REQUIRED: يتطلب أنبوب سحب
- PRODUCT SEPARATED FROM PROPELLANT: المنتج مفصول عن الغاز الدافع
- INTERNAL LAMINATED BAG: كيس داخلي متعدد الطبقات
- PURE PRODUCT: منتج نقي
- COMPRESSED GAS CHAMBER (PROPELLANT): حجرة الغاز المضغوط (الغاز الدافع)
- NO DIP TUBE NEEDED: لا حاجة إلى أنبوب سحب
- BAG-ON-VALVE (BoV) SYSTEM: نظام الكيس على الصمام (BoV)
كيف تعمل تقنية الكيس على الصمام
تفصل تقنية الكيس على الصمام مركز المنتج عن الغاز الدافع، وتعتمد على ضغط فعلي يسلَّط على كيس رقائقي داخلي لدفع السائل إلى الخارج. وتتميّز أنظمة الكيس على الصمام في تشغيلها بالخصائص الآتية:
- يُحفظ المنتج محكم الإغلاق داخل كيس رقائقي داخلي.
- يشغل الغاز المضغوط الفراغ بين الكيس وجدار العبوة.
- عند الرش، يضغط الغاز على الكيس فينكمش ويدفع المنتج للخارج.
وبذلك لا يلامس الغاز الدافع المنتج نهائيًا.
مزايا تقنية الكيس على الصمام
- الرش بزاوية 360° في جميع الاتجاهات
- عدم اختلاط أو تلوّث بالغاز الدافع
- استقرار محسّن للمنتج
- ملاءمة عالية للمستحضرات الدوائية والتجميلية والغذائية
- انخفاض مخاطر الاشتعال
الفوارق في التكلفة والتصنيع
تتطلب أنظمة BOV:
- صمامات متخصصة
- إدخال كيس داخلي
- تكلفة مكونات أعلى
إلا أنها توفّر أداءً تقنيًا متفوقًا للتركيبات الحساسة.
المشكلات الهندسية والتصنيعية الشائعة
يتطلب الحفاظ على معايير الجودة العالية في تصنيع الأيروسول فهمًا عميقًا للإخفاقات الهندسية والتشغيلية الشائعة. فمن انخفاض ضغط الرش إلى تسرّب الصمامات وتذبذب نمط الرش، يعود كل عطل إلى كيمياء التركيبة، أو توافق المكونات الميكانيكية، أو عيوب التعبئة. وفيما يلي أبرز المشكلات وأسبابها الفنية.
انخفاض ضغط الرش
تنشأ هذه الحالة عادةً عن تضافر عدة عوامل فنية تُضعف الضغط الداخلي أو مقاومة المادة أو الثبات الكيميائي للعبوة:
- عدم كفاية شحنة الغاز الدافع
- اختيار غير صحيح لضغط البخار
- تسرّب عند الكبس أو الحشية
مشكلات تسرّب الصمام
يُعد فهم الأسباب الشائعة لهذه الإخفاقات أساسيًا لضبط الجودة الصارم، وعادةً ما تنبع هذه المشكلات من عوامل ميكانيكية أو معدنية أو تركيبية أثناء الإنتاج:
- أبعاد كبس غير سليمة
- عدم توافق الحشية
- تآكل كيميائي ناتج عن مذيبات التركيبة
- تلوّث بجسيمات دقيقة أثناء التعبئة
عدم انتظام نمط الرش
ينجم هذا التفاوت في الأداء عادةً عن تداخل خصائص ديناميكا الموائع ومقاسات الفوهة ونسب الغاز الدافع ولزوجة التركيبة أثناء التفريغ:
- انسداد فتحة رأس الرش
- لزوجة تركيبة غير مناسبة
- عدم ثبات نسبة الغاز الدافع إلى المنتج
- ضعف الخلط الداخلي
تشوّه العبوة وإخفاقات الانفجار
ترتبط هذه الإخفاقات الإنشائية والميكانيكية الحرجة مباشرةً بحدود الضغط وإجهاد المعدن وأخطاء التجميع ومسارات التحلل الكيميائي داخل الوعاء:
- التعبئة الزائدة عن الحد المسموح
- التعرّض لدرجات حرارة مفرطة
- مواصفات عبوة غير مطابقة
- مزائج غاز دافع غير قانونية ذات ضغط بخار شاذ
عدم توافق الغاز الدافع والتركيبة
يجب على مطوّري التركيبات مراقبة جملة من مشكلات التوافق التي قد تظهر خلال التخزين طويل الأمد تحت الضغط، وتشمل هذه الإشكالات الكيميائية والميكانيكية:
- انفصال الأطوار
- تآكل الجدار الداخلي للعبوة
- انتفاخ المطاط الصناعي في الحشيات
- تراجع كفاءة الرش بمرور العمر التخزيني
آليات السلامة في عبوات الأيروسول
تُصنّف عبوات الأيروسول كأوعية مضغوطة تستلزم هندسة سلامة دقيقة وضبط جودة صارمًا أثناء التصميم والإنتاج. ويضمن الامتثال للمعايير الوطنية والدولية قدرة العبوات على تحمّل درجات الحرارة المرتفعة واهتزازات النقل والصدمات الميكانيكية دون خطر الانفجار. وتشكّل البروتوكولات الآتية آليات الصناعة المعتمدة لضمان سلامة المستهلك وبيئة العمل.
اختبار مقاومة الضغط
لضمان أقصى درجات السلامة ومنع الانفجار العرضي أثناء النقل أو الاستخدام، يجب أن تجتاز كل العبوات المضغوطة اختبارات إجهاد هيكلي صارمة. ويخضع كل تصميم أيروسول لبروتوكولات الاختبار الآتية:
- اختبار التشوّه الهيدروليكي
- اختبار ضغط الانفجار
- اختبار حوض الماء الساخن عند درجات حرارة مرتفعة
وتضمن هذه الفحوص وجود حد أدنى من هامش الأمان فوق أقصى ضغط تشغيل.
سلامة النقل والتخزين
تُصنّف الأيروسولات ضمن البضائع الخطرة وفق أكواد النقل الدولية، وتخضع عمليات التغليف والوسم والتحكم الحراري لرقابة صارمة.
المعايير الهندية والعالمية
يتبع تصنيع الأيروسول اللوائح والمعايير الآتية:
- معايير BIS لأوعية الضغط
- تراخيص PESO لتخزين الهيدروكربونات
- تصنيف الأمم المتحدة (UN) لنقل الأيروسولات
- لوائح ADR وIMDG وIATA لشحنات التصدير
كيف تؤثر آلية عمل عبوات الأيروسول في أداء المنتج
تؤثر ميكانيكا الرش مباشرةً في:
- توزيع حجم الجسيمات
- تغطية السطح وترطيبه
- التجربة الحسية للمستهلك
- كفاءة استنفاد المنتج بالكامل
- ثبات التخزين واحتباس الغاز الدافع
ويُعد أداء الأيروسول نتيجةً متكاملةً لما يأتي:
- كيمياء التركيبة
- اختيار الغاز الدافع
- هندسة الصمام
- تصميم رأس الرش
- معدن العبوة
كيف تختار الشركات الناشئة نظام الأيروسول المناسب
ينبغي للشركات الناشئة ألا تتعامل مع تغليف الأيروسول بوصفه مكوّنًا قياسيًا عامًا؛ فالاختيار السليم للنظام يتطلب:
- مواءمة ضغط البخار للغاز الدافع مع قوة الرش المطلوبة
- تحديد معدل التدفق عبر الصمام بما يناسب لزوجة التركيبة
- اختيار هندسة رأس الرش لتحقيق نمط الرش المستهدف
- ضمان التوافق الكيميائي مع جميع اللدائن المرنة والطلاءات الداخلية للعبوة
- الموازنة بين التكلفة والسلامة والقبول التنظيمي
ويؤدي الاختيار الخاطئ في هذه المرحلة إلى إعادة تطوير التركيبة وتعديلات مكلفة في القوالب والأدوات لاحقًا.
تصنيع الأيروسول في الهند مقابل الممارسات العالمية
تستخدم الهند تقنيات تعبئة الأيروسول المعتمدة عالميًا:
- التعبئة الباردة (Cold Filling)
- التعبئة بالضغط
- التعبئة بالغاز تحت الكأس
- أنظمة تعبئة BOV للمنتجات الخاصة
كما يتبع المصنّعون في الهند سلاسل إمداد دولية لتوريد:
- الصمامات (بما فيها موردو أوروبا وآسيا)
- رؤوس الرش
- الغازات الدافعة
- الغازات ذات الدرجة الغذائية والدرجة الصيدلانية
وتلتزم المصانع الموجهة للتصدير علاوةً على ذلك بمتطلبات لوائح أوعية الضغط والقابلية للاشتعال في الاتحاد الأوروبي والولايات المتحدة.
المراجع الخارجية المعتمدة في تقنيات الأيروسول
للقرّاء الراغبين في الاطلاع على المعايير الفنية والأطر التنظيمية المعترف بها دوليًا في مجال تقنية الأيروسول، توفّر المصادر الخارجية الرسمية الآتية إرشادات هندسية ووقائية معتمدة في صناعة الأيروسول العالمية:
الاتحاد الأوروبي للأيروسولات (FEA): ينشر اتحاد FEA المعايير الفنية الرسمية والأدلة الوقائية وأفضل الممارسات التي يتبعها مصنّعو الأيروسول حول العالم، ولا سيما في دول الاتحاد الأوروبي، وتشكل هذه الوثائق العمود الفقري لكثير من بروتوكولات السلامة والأداء الدولية.
https://www.aerosol.org
اللوائح النموذجية للأمم المتحدة لنقل البضائع الخطرة: تحدد هذه اللوائح كيفية تصنيف الأيروسولات وتعبئتها ووسمها ونقلها عالميًا برًا وبحرًا وجوًا، وهي الأساس القانوني لقواعد النقل وفق ADR وIMDG وIATA.
https://unece.org/transport/dangerous-goods
إدارة الغذاء والدواء الأمريكية (FDA) – مستحضرات الأيروسول الدوائية: تقدّم FDA إرشادات تفصيلية لأنظمة توصيل الدواء بالأيروسول وأداء الصمامات والبخاخات المقنّنة ومتطلبات امتثال الأيروسولات الصيدلانية.
https://www.fda.gov/regulatory-information/search-fda-guidance-documents/metered-dose-inhaler-mdi-and-dry-powder-inhaler-dpi-drug-products-quality-considerations
مكتب المعايير الهندية (BIS): يصدر BIS المعايير الهندية لأوعية الضغط وعبوات الأيروسول وتداول المواد القابلة للاشتعال التي تنظّم قانونيًا تصنيع الأيروسول وتخزينه في الهند.
https://www.services.bis.gov.in
منظمة السلامة البترولية والمتفجرات (PESO)، الهند: تنظّم PESO تخزين وتعبئة وتداول غاز البترول المسال (LPG) وسائر الغازات الدافعة القابلة للاشتعال المستخدمة في تصنيع الأيروسول داخل الهند.
https://peso.gov.in
مستقبل تقنية الأيروسول
يركّز التطوير التكنولوجي حاليًا على:
- غازات دافعة فائقة الانخفاض في إمكانية الاحترار العالمي
- تصاميم مطوّرة لأنظمة الكيس على الصمام (BOV)
- بخاخات مقنّنة عالية الدقة
- تصنيع دقيق متقدم لفوهات رؤوس الرش
- عبوات ألمنيوم خفيفة الوزن وعالية المتانة
وتواصل التشريعات البيئية توجيه اختيار الغازات الدافعة باستمرار دون أن تغيّر المبادئ الفيزيائية الأساسية لعمل الأيروسول.
الدليل الهندسي الشامل لتصنيع الأيروسول
بالنسبة إلى رواد الأعمال والمطوّرين والمصنّعين الباحثين عن إرشاد فني متدرّج على مستوى المصانع — من تطوير التركيبة واختيار الغاز الدافع إلى تصميم خطوط التعبئة والامتثال الوقائي وبروتوكولات الفحص والتوسع التجاري — يمكنهم الاطلاع على المرجع الفني الكامل عبر:
/aerosol-manufacturing-101-guide
ويغطي هذا المرجع الممارسات الصناعية الواقعية المعتمدة في إنتاج الأيروسولات الاستهلاكية والصيدلانية والسيارات والصناعة.
الخلاصة: أبرز الحقائق حول كيف تعمل عبوات الأيروسول
تعمل عبوة الأيروسول عبر التفاعل المنضبط بين:
- ضغط الغاز الدافع المخزَّن
- الإحكام الدقيق للصمام وضبط التدفق
- التذرية الومضية داخل رأس الرش
- ديناميكيات الرذاذ المصمَّمة هندسيًا
تخضع المنظومة بالكامل لقوانين الديناميكا الحرارية وميكانيكا الموائع — لا للضخ الميكانيكي. ويعتمد النجاح التجاري لمنتجات الأيروسول على الهندسة السليمة لجميع المكونات بوصفها نظامًا وظيفيًا واحدًا لا أجزاء منفصلة.
الأسئلة الشائعة
ما مقدار الضغط داخل عبوة الأيروسول؟
هل يمكن أن تنفجر عبوات الأيروسول؟
لماذا ترش بعض منتجات الأيروسول على هيئة رغوة؟
ما هو الغاز الدافع الأكثر أمانًا للأيروسول؟
ما وظيفة أنبوب السحب في عبوة الأيروسول؟
لماذا تبدو عبوة الأيروسول باردة أثناء الاستخدام؟
هل تحتاج إلى دعم فني لتركيبات الأيروسول؟
تعاون مع جلوبال أيروسولز لتدقيق تركيبات الأيروسول، والتوسع الإنتاجي، وحل المشكلات الفنية في حسابات ضغط العبوة، وخطوط التعبئة، وأنظمة السلامة.
البريد الإلكتروني: consulting@globalaerosols.com
الموقع الإلكتروني: https://www.globalaerosols.com
الهاتف: +91 9819548320 +91 8169102990
نبذة عن المستشار المتخصص
أبصار خان هو المؤسس وكبير استشاريي الأيروسول في جلوبال أيروسولز. يتمتع بخبرة هندسية متعددة التخصصات تمتد عبر هندسة صمامات الأيروسول والغازات الدافعة، وتصميم خطوط التعبئة، والامتثال لأنظمة الضغط والسلامة، وتطوير التركيبات. ويقود أبصار فرقًا استشارية علمية وهندسية تدعم المصنّعين عالميًا في اختيار التقنيات، وتخطيط مرافق ممارسات التصنيع الجيدة (GMP)، وأطر التحقق، والاستراتيجيات التنظيمية.
ملف LinkedIn: تواصل مع أبصار خان عبر LinkedIn