خط تعبئة الأيروسول: الكبس والتعبئة بالغاز وكشف التسرب
محتويات الدليل
يمثّل تصنيع منتجات الأيروسول تقاطعًا دقيقًا بين الهندسة الميكانيكية وديناميكا الموائع وبروتوكولات السلامة الصارمة. فعلى عكس التعبئة التقليدية للسوائل تحت الضغط الجوي، يجب على خط تعبئة الأيروسول إدارة أنظمة مضغوطة تُعد فيها العبوة نفسها جزءًا وظيفيًا من آلية التوزيع والرش. وبالنسبة للشركات الناشئة والدارسين ورواد الأعمال، فإن إتقان التفاصيل التقنية لخط التعبئة هو الحد الفاصل بين منتج عالي الأداء وإخفاق تصنيعي مكلف أو حتى خطير.
ومع تنامي الطلب العالمي على المنتجات سهلة الاستخدام — بدءًا من بخاخات الاستنشاق الدوائية وصولًا إلى المزلّقات الصناعية — لم يعد العائق أمام دخول السوق مقتصرًا على التركيبة، بل القدرة على تنفيذ عملية تصنيع دقيقة وقابلة للتكرار. ويقدّم هذا الدليل دراسة معمّقة للركائز الأربع الأساسية في خط تعبئة الأيروسول، موضحًا الفيزياء والمعايير الهندسية المطلوبة للنجاح التجاري. وبفهم هذه المراحل، يستطيع المصنّعون تحسين العائد على الاستثمار (ROI) مع ضمان استيفاء مصانعهم لأشد معايير السلامة العالمية صرامة.
ولا يمثل خط التعبئة سوى حلقة واحدة من منظومة إنتاجية أوسع. وإذا كنت لا تزال تقيّم الأساسيات، فإن نظرتنا العامة على آلية عمل عبوات الأيروسول تشرح ميكانيكا الضغط والصمامات المفترضة هنا، بينما يغطي دليل أساسيات تصنيع الأيروسول 101 متطلبات المصنع والامتثال والتركيبات المحيطة به.
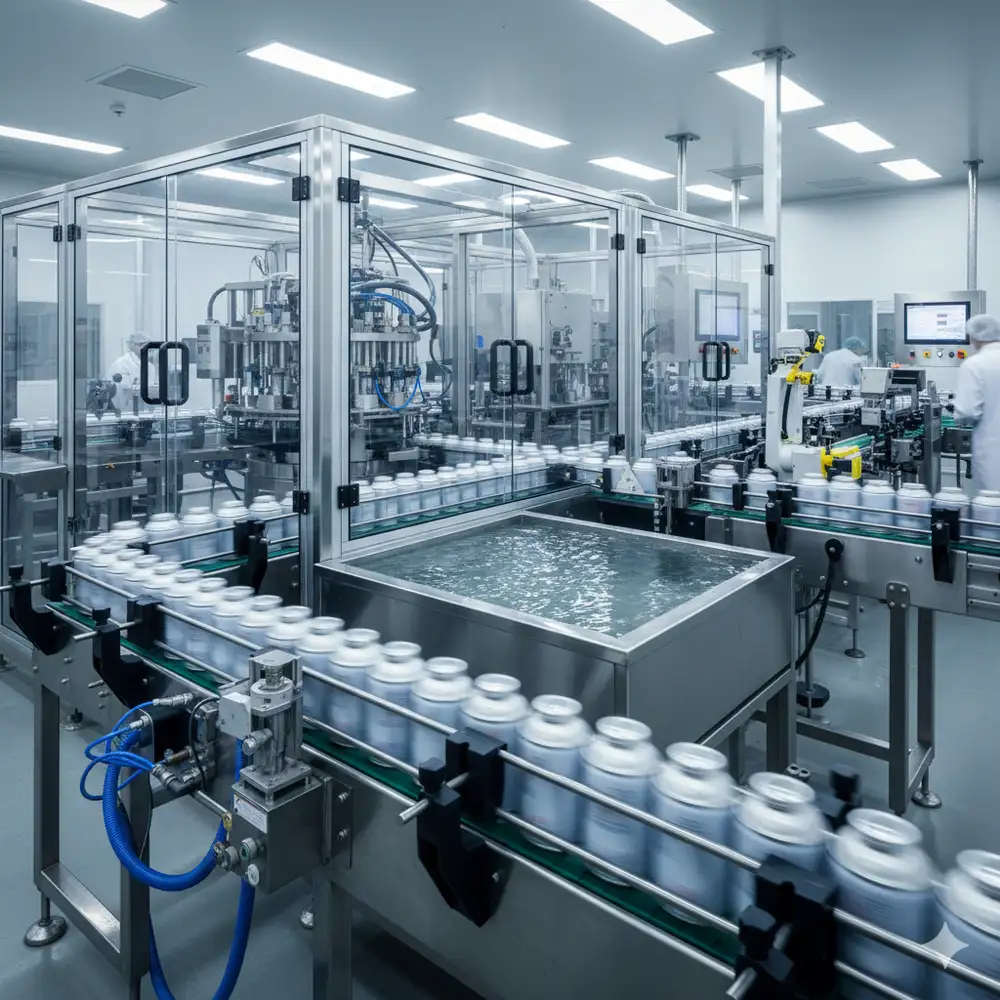
نظرة شاملة على خط تعبئة أيروسول آلي بالكامل وعالي السرعة
1. الكبس الدقيق للصمامات: أساس حفظ الضغط
تُعد عملية الكبس العملية الميكانيكية الأولى التي تحوّل العبوة المعدنية إلى نظام توزيع مضغوط. وتشمل هذه المرحلة إدخال الصمام في فتحة العبوة البالغة 1 بوصة (25.4 ملم)، يليها التمديد الشعاعي لكأس الصمام. ويُنشئ هذا التمديد إغلاقًا دائمًا ومحكمًا ضد الهواء مقابل حافة فوهة العبوة الملفوفة. ونظرًا لأن الضغط الداخلي لعبوة الأيروسول كثيرًا ما يتجاوز 5–8 بار عند درجة الحرارة المحيطة، فإن سلامة هذا الإحكام مسألة غير قابلة للتنازل لضمان عمر التخزين وسلامة المستهلك.
والعنصر الذي يُحكم الكبس عليه فعليًا هو حشية الصمام، ولذلك لا يمكن التحقق من إعدادات الكبس إلا بالتزامن مع مادة الحشية المستخدمة. فالحشية التي تنتفخ عند ملامسة التركيبة تتصرف تحت أبعاد الكبس نفسها بصورة مغايرة لتلك التي تنكمش، ولهذا يُعامل اختيار مادة الحشية والتوافق الكيميائي كجزء أصيل من مواصفة الكبس لا كقرار منفصل. وعندما يُضبط الكبس بصورة خاطئة، تصبح العيوب الناتجة من أبرز المسببات لأنماط الفشل المشروحة في دليلنا حول أسباب تسرب عبوات الأيروسول.
| معامل الكبس | الوصف التقني | أثر الإخفاق |
|---|---|---|
| قطر الكبس | القياس الخارجي النهائي لكأس الصمام الممدَّد داخل فتحة العبوة. | يؤدي نقص القطر إلى اندفاع الصمام وخروجه من مكانه تحت درجات الحرارة المرتفعة. |
| عمق الكبس | المسافة العمودية من قمة حافة العبوة إلى نقطة تعشيق الكبس. | يسبب العمق غير الصحيح عدم استقرار رأس الرش أو تعذر تفريغ المنتج. |
| انضغاط الحشية | النسبة المئوية للانضغاط (المستهدف 15–25%) المطبّقة على مانع تسرب الصمام. | يسمح الانضغاط غير الكافي بتسربات دقيقة للغاز الدافع بمرور الوقت. |
تعتمد هذه المعاملات الثلاثة بعضها على بعض، ولذلك يجري تأهيلها معًا لا كل منها على حدة. وحتى الكبس الذي يعطي قياسات سليمة على عينة مقطوعة قد يفشل أثناء التشغيل الفعلي إذا تآكلت أدوات الكبس خلال الوردية، ولهذا تُكرَّر الفحوصات البُعدية على فواصل زمنية محددة بدلًا من الاكتفاء بضبط الإعداد الأولي.
2. التعبئة بالغاز الدافع: مكوّن الطاقة الدافعة
بمجرد إغلاق العبوة بإحكام، يجب إدخال الغاز الدافع — الذي يمثّل «المحرك» الفعلي للأيروسول. ويتم ذلك عبر أنظمة حقن عالية الضغط تدفع الغاز الدافع إلى داخل العبوة. وفي التصنيع الحديث، يُنفَّذ ذلك غالبًا باستخدام تقنية التعبئة عبر الصمام (TTV)، حيث يضغط رأس التعبئة بالغاز على ساق الصمام ويحقن الغاز الدافع بضغوط تتجاوز المقاومة الداخلية للعبوة. أما في الإنتاج عالي الكميات، فتُستخدم التعبئة تحت الكأس (UTC)، حيث يُحقن الغاز الدافع قبيل إطباق رأس الكبس لإحكام إغلاق الصمام.
يكمن الفرق العملي بين الطريقتين في معدل الإنتاجية. إذ يتعيّن على تقنية TTV دفع كامل شحنة الغاز الدافع عبر الممر الضيق لساق الصمام وأنبوب السحب، مما يفرض حدًا أقصى صارمًا على زمن الدورة. بينما تتجاوز تقنية UTC هذا القيد عبر ضخ الغاز الدافع في العبوة المفتوحة خلال جزء من الثانية قبل استقرار كأس الصمام، ما يتيح سرعات خط أعلى بكثير مقابل أدوات أكثر تعقيدًا وتفاوتات توقيت أدق.
ويتحكم اختيار الغاز الدافع في أمور تتجاوز بكثير قوة الرش؛ إذ يحدّد تصنيف القابلية للاشتعال للمنتج النهائي، والضغط الذي يجب أن يتحمله الكبس عبر نطاق درجات الحرارة، ووسط المذيبات الذي ستعمل فيه الحشية. وتُعد الغازات الدافعة الهيدروكربونية المُسالة قابلة للاشتعال، وتخضع المنشآت المتعاملة معها لضوابط الوقاية من الحرائق والانفجارات مثل تلك الصادرة عن الجمعية الوطنية للحماية من الحرائق (NFPA). وعند استبدال الغازات الدافعة لاعتبارات بيئية، يحدد برنامج SNAP التابع لوكالة حماية البيئة الأمريكية (EPA) البدائل المقبولة لاستخدامات الأيروسول. وتفصّل مقارنتنا بين LPG وDME وHFC والنيتروجين وCO₂ هذه المفاضلات الهندسية بالتفصيل.
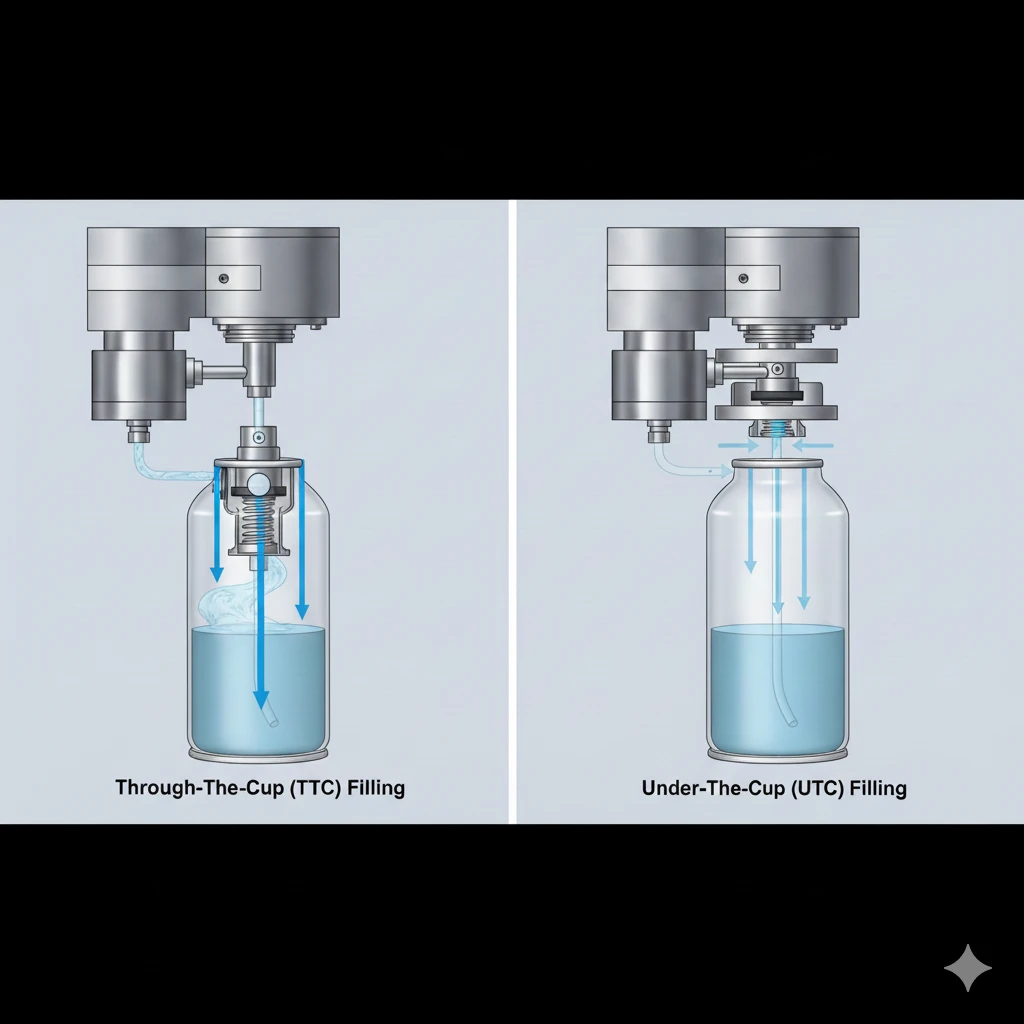
مخطط فني يوضح الفرق بين طريقتي التعبئة بالغاز الدافع عبر الصمام (TTV) وتحت الكأس (UTC)
3. الفحص الآلي للوزن: مراقب الجودة المستمر
في خط الأيروسول الآلي، تمثل محطة فحص الوزن الحَكَم النهائي لجودة العملية. ونظرًا لأن الغاز الدافع يُحقن بسرعات عالية، فقد يؤدي أي هبوط لحظي في ضغط الخط إلى عبوة ناقصة التعبئة. وعلى النقيض، تشكل العبوة مفرطة التعبئة خطرًا على السلامة لأنها قد تفتقر إلى «الفراغ العلوي» اللازم لتمدد الغاز الدافع إذا تعرضت العبوة للحرارة. وتعتمد موازين الفحص الحديثة على تعويض القوة الكهرومغناطيسية لمراقبة كل وحدة دون إيقاف خط الإنتاج.
ويستحق الفراغ العلوي عناية خاصة لأن قوانين الفيزياء فيه لا ترحم. فالسوائل غير قابلة للانضغاط عمليًا، ولذلك بمجرد ملء العبوة بأكثر من مستواها التصميمي لا يتبقى حجم بخاري لاستيعاب التمدد الحراري. وعندها يتصاعد الضغط الداخلي بحدة مع ارتفاع درجة الحرارة بدلًا من اتباع منحنى ضغط البخار الطبيعي للغاز الدافع. ولهذا السبب يُعامل مستوى التعبئة بوصفه معاملًا حرجًا للسلامة يخضع لمراقبة متواصلة، لا مجرد اعتبار تجاري.
ولأن ميزان الفحص الآلي يختبر كل عبوة منفردة بدلًا من عينة إحصائية، فإنه يؤدي أيضًا دور مراقب حي لأداء الخط. إذ يشير الانجراف البطيء نحو الانخفاض في متوسط وزن التعبئة إلى فقدان مضخة التعبئة بالغاز للضغط أو بدء انسداد فوهة الحقن، وذلك غالبًا قبل أن تخرج أي عبوة عن حد الرفض. ويُعد توظيف بيانات الاتجاه هذه كإشارة إنذار مبكر أكثر قيمة بكثير من حصر دور المحطة في بوابة نجاح أو رفض فقط.
4. كشف التسرب في خط تعبئة الأيروسول: جدار الحماية للسلامة
عبوات الأيروسول هي في جوهرها أوعية ضغط. وتُلزم لوائح النقل الدولية (مثل ADR أو DOT) ومعايير السلامة الوطنية (مثل PESO في الهند) بفحص كل عبوة منتَجة بلا استثناء للكشف عن التسرب. ويمنع «جدار الحماية» هذا وصول الوحدات المعيبة إلى سلسلة الإمداد، مما يحمي المستهلك وسمعة العلامة التجارية معًا.
الطريقة المرجعية هي حمام الماء الساخن. إذ تتحرك العبوات المعبأة على ناقل داخل حوض ماء مسخَّن بينما يراقب المشغلون أو أنظمة الرؤية أي فقاعات متصاعدة، كما يثبت الغمر نفسه في الوقت ذاته تحمل العبوة لدرجات الحرارة المرتفعة دون انفجار. ويشترط توجيه موزعات الأيروسول الأوروبي 75/324/EEC وصول حرارة المحتويات إلى 50 °C أثناء هذا الفحص. كما تُشحن الأيروسولات كبضائع خطرة تحت التصنيف UN 1950، وترد متطلبات التغليف والضغط لهذا التصنيف في لوائح الأمم المتحدة النموذجية؛ ويوضح دليلنا حول قواعد نقل الأيروسول وفق DOT وUN كيف تنطبق هذه الالتزامات على الدفعة الجاهزة.
ولا يلتقط اختبار الحمام إلا التسربات الكبيرة بالقدر الكافي لتكوين فقاعات خلال زمن بقاء العبوة على الناقل. أما التسربات الدقيقة الأبطأ التي تتطور على مدى أسابيع فتُكتشف عبر دراسات فقدان الوزن الإحصائية على العينات المحتجَزة، حيث تُوزَن العبوات بصورة متكررة طوال فترة التخزين. وإن الجمع بين هذين الضابطين معًا هو ما يفرّق بين خط إنتاج يشحن بثقة وخط يجتاز فحص نهاية الخط لكنه يتلقى شكاوى ميدانية بعد أشهر.
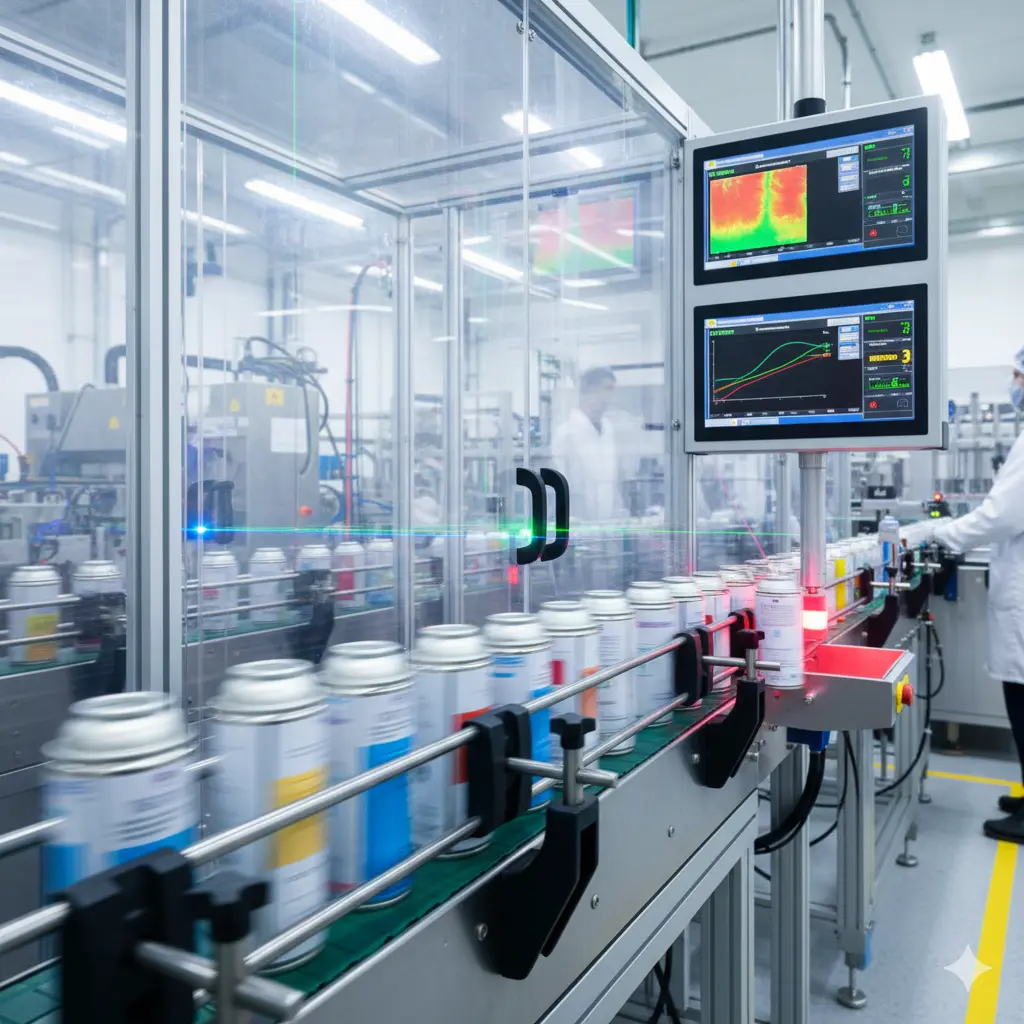
نفق كشف تسرب إلكتروني عالي السرعة مزود بشاشات مراقبة رقمية
الأسئلة الشائعة
ما السبب الأكثر شيوعًا لتسرب عبوات الأيروسول؟
كيف أختار بين غاز البترول المسال (LPG) والنيتروجين كغاز دافع؟
ما الفرق بين التعبئة عبر الصمام (TTV) والتعبئة تحت الكأس (UTC)؟
لماذا تحتاج عبوة الأيروسول إلى فراغ علوي؟
كيف تُفحص كل عبوة أيروسول للكشف عن التسرب في الإنتاج؟
ماذا يكشف ميزان الفحص الآلي على خط تعبئة الأيروسول؟
هل تحتاج إلى دعم فني لتركيبات الأيروسول؟
تعاون مع جلوبال أيروسولز لتدقيق تركيبات الأيروسول، وتوسيع نطاق الإنتاج، ومعالجة تحديات الكيمياء، وحسابات ضغط العبوات، وخطوط التعبئة، وأنظمة السلامة.
البريد الإلكتروني: consulting@globalaerosols.com
الموقع الإلكتروني: https://www.globalaerosols.com
الهاتف: +91 9819548320 +91 8169102990
نبذة عن المستشار المتخصص
أبصار خان هو المؤسس وكبير استشاريي الأيروسول في جلوبال أيروسولز. يتمتع بخبرة هندسية متعددة التخصصات تمتد عبر أنظمة التعبئة بالغاز للأيروسول، وتصميم خطوط الكبس والتعبئة، وتداوُل الغازات الدافعة، وتخطيط مرافق ممارسات التصنيع الجيدة (GMP)، والامتثال التنظيمي. ويقود أبصار فرقًا استشارية علمية وهندسية تدعم المصنّعين عالميًا في اختيار التقنيات، وتخطيط مرافق GMP، وأطر التحقق، والاستراتيجيات التنظيمية.
ملف LinkedIn: تواصل مع أبصار خان عبر LinkedIn