لماذا يحدث تسرب عبوات الأيروسول: الأسباب والأعطال والحلول المعتمدة
محتويات الدليل
- 1. كيف تُطلق منحنيات ضغط الغاز الدافع التسربات؟
- 2. مشكلات جسم العبوة وخط اللحام والسلامة البنيوية
- 3. آليات التآكل وعدم التوافق الكيميائي للتركيبة
- 4. عوامل التصنيع والمناولة التي تزيد خطر التسرب
- 5. المبادئ الوقائية المثبتة هندسيًا
- 6. لماذا تواجه الشركات الناشئة معدلات إخفاق أعلى بالتسرب؟
- 7. الأسئلة الشائعة
يُعد تسرب عبوات الأيروسول أحد أكثر الإخفاقات شيوعًا وكلفةً لدى مصنّعي الأيروسول ومالكي العلامات التجارية ومصانع التعبئة التعاقدية. وعلى الرغم من أن التسرب يبدو في ظاهره عيبًا بسيطًا في التغليف، فإنه غالبًا ما ينتج عن تفاعلات معقدة بين سلوك الغاز الدافع، وسلامة العبوة، وميكانيكا الصمام، وضوابط التصنيع. ويُعد فهم هذه التفاعلات أساسيًا لمنع الأعطال دون المساس بالسلامة أو الامتثال التنظيمي أو الأداء.
يشرح هذا المقال أسباب تسرب عبوات الأيروسول، وكيف تؤثر الغازات الدافعة في مخاطر التسرب، وأين تقع أخطاء التصنيع عادةً، وكيف يطبّق القطاع استراتيجيات وقائية مثبتة — كل ذلك دون كشف التركيبات أو الحلول الخاصة. وإذا كنت حديث العهد بالميكانيكا الأساسية، فإن دليلنا حول كيف تعمل عبوات الأيروسول يغطي أساسيات الغاز الدافع والصمام والضغط التي يبني عليها هذا التحليل.
فهم تسرب عبوات الأيروسول بمصطلحات هندسية
يشير تسرب الأيروسول إلى الانفلات غير المقصود للغاز الدافع أو المنتج من نظام أيروسول محكم الإغلاق تحت ظروف التخزين أو النقل أو الاستخدام الاعتيادية. وحتى التسربات المجهرية قادرة على التسبب في فقدان الضغط، وتعطل الرش، وعدم الامتثال التنظيمي، ومخاطر سلامة طويلة الأمد. فالتسرب ليس عطلًا أحادي النقطة، بل مشكلة على مستوى المنظومة تشمل الضغط والمواد وضبط العمليات.
ومن منظور الأداء، يؤثر التسرب تأثيرًا مباشرًا في اتساق الرش وعمر التخزين وسلامة المستخدم. ومن المنظور التجاري، يفضي إلى المرتجعات وسحب المنتجات وتضرر سلاسل الإمداد وتآكل الثقة بالعلامة التجارية. والأهم من ذلك أن كثيرًا من التسربات يظهر بعد أسابيع أو أشهر من التعبئة، مما يصعّب تشخيص السبب الجذري دون بصيرة تقنية.
السمات الرئيسية لتسرب الأيروسول
- هبوط الضغط التدريجي — يتطور دون أي تلف خارجي ظاهر على العبوة.
- التسرب المتقطع — يظهر ويختفي مع تغيّر دورات درجات الحرارة المحيطة.
- فشل الإحكام المفاجئ — ينشأ عن اهتزازات النقل أو أحمال تكديس المنصات.
- التسربات الدقيقة — لا تُرصد إلا في ظروف اختبار مضبوطة، ولا تُرى بالعين المجردة أبدًا.
دور الغازات الدافعة في تسرب عبوات الأيروسول
لا تؤدي الغازات الدافعة دورًا سلبيًا كمجرد وسائط للضغط؛ بل تؤثر بفاعلية في الضغط الداخلي وتوافق المواد والإجهاد الميكانيكي داخل نظام الأيروسول. ويُظهر كل نوع من الغازات الدافعة سلوكًا متميزًا من حيث ضغط البخار والكثافة والقدرة الإذابة والاستجابة الحرارية، وكلها عوامل تؤثر في خطر التسرب. ويُعد عدم التوافق بين خصائص الغاز الدافع وتصميم العبوة أحد الأسباب الرئيسية للإخفاق.
فالضغط داخل عبوة الأيروسول ليس ثابتًا — بل يتغيّر بتغيّر درجة الحرارة ونسبة التعبئة وتركيب الغاز الدافع. وإذا تجاوز منحنى الضغط حدود التحمل لأي مكون في النظام، أصبح التسرب واردًا. ولهذا يجب أن يأخذ تحليل التسرب في الحسبان فيزياء الغاز الدافع دائمًا، لا جودة التغليف وحدها. وتُعرض مقارنة سلوك كل فئة من الغازات الدافعة بالتفصيل في دليلنا حول الغازات الدافعة: LPG وDME وHFC والنيتروجين وCO₂، وفي مقال تأثير الغاز الدافع في أداء الأيروسول.
تأثيرات التسرب المرتبطة بالغاز الدافع
- تقلّب ضغط البخار — يتبع الضغط الداخلي تغيرات درجات الحرارة عبر سلسلة التوزيع.
- إجهاد الإغلاق والكبس — يرفع الضغط الأعلى الحمل الواقع على نقطة التماس في الحشية.
- تأثيرات اللدائن والطلاء — تمارس الغازات الدافعة الهيدروكربونية أثرًا مذيبًا على مواد الإحكام بمرور الوقت.
- تدوير الضغط — تُجهد التقلبات المتكررة بين الليل والنهار أثناء التخزين والنقل مانع التسرب.
كيف تُطلق منحنيات ضغط الغاز الدافع التسربات؟
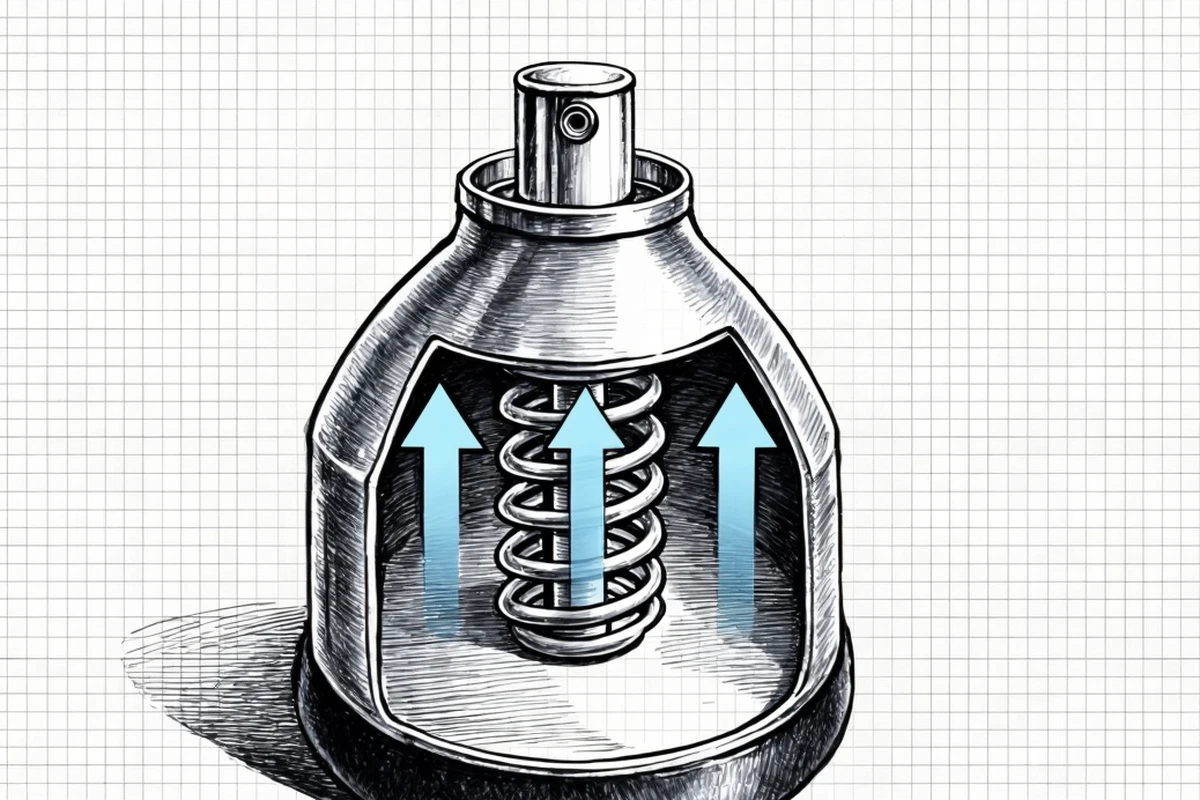
يمتلك كل غاز دافع منحنى ضغط بخار محددًا يحكم تغيّر الضغط الداخلي مع درجة الحرارة. فإذا تعرّضت العبوة لدرجات حرارة مرتفعة أثناء النقل أو التخزين، قد يرتفع الضغط الداخلي ارتفاعًا ملموسًا. وعندما يتجاوز هذا الضغط قدرة الإحكام لدى كبس الصمام أو الحشية، قد يحدث التسرب حتى لو اجتاز النظام فحوصات الجودة الأولية.
وتفسّر هذه الظاهرة بقاء بعض عبوات الأيروسول مستقرة في المصانع ثم فشلها في المستودعات أو حاويات الشحن أو أرفف البيع بالتجزئة. فالعطل ليس مفاجئًا — بل هو نتيجة إجهاد ميكانيكي تراكمي مدفوع بتقلبات الضغط.
آليات التسرب المرتبطة بالضغط
- ارتخاء مانع التسرب — تفقد اللدائن المرنة قدرتها على الارتداد بعد تدوير الضغط المتكرر.
- التشوّه الدقيق — تنثني نقاط التقاء المعدن المكبوسة قليلًا تحت الحمل المستمر.
- الانضغاط الدائم — تفقد الحشية تدريجيًا الانضغاط الذي يحقّق الإغلاق.
- ذروات الضغط — ارتفاعات وجيزة فوق هامش التصميم أثناء التعرّض للحرارة.
أعطال نظام الصمام وتفاعل الغاز الدافع
يُعد صمام الأيروسول نقطة التسرب الأكثر شيوعًا لأنه يجمع بين المعدن والإلاستومر والأسطح الميكانيكية تحت ضغط مستمر. ويعتمد الصمام المثبّت بالكبس (crimp-on valve)، الذي ميّز تغليف الأيروسول منذ عام 1949، في إحكامه على حصر حشية بين كأس الصمام وشَفة العبوة، ولذا فإن جودة الوصلة تبقى رهينة تلك المادة المرنة المضغوطة. وتتفاعل الغازات الدافعة مباشرةً مع مكونات الصمام مما يؤثر في سلامة الإحكام مع الوقت. وحتى عندما تستوفي الصمامات المواصفات البُعدية، فإن عدم التوافق مع سلوك الضغط أو البيئة الكيميائية قد يؤدي إلى التسرب.
ونادرًا ما تنجم أعطال الصمام عن خلل وحيد؛ إذ يسبّبها عادةً تباين التفاعل بين ضغط الغاز الدافع ومرونة الحشية وقوة الكبس. وقد لا تظهر هذه التباينات إلا بعد تخزين مطول أو تدوير حراري متكرر. ولأن الحشية هي المكوّن الأكثر حساسية للتوافق الكيميائي في المجموعة، فإن تفصيلنا حول مواد حشيات صمامات الأيروسول وتوافقها يمثّل الخطوة الطبيعية التالية عند تشخيص تسرب متكرر في الصمام.
العوامل الشائعة المسهمة في تسرب الصمام
- فقدان الاحتفاظ بالانضغاط — لم تعد الحشية تحتفظ بقوة إغلاق كافية.
- إعياء الإلاستومر — يضعف الضغط المستمر مرونة مادة الإحكام.
- تشوّه كأس الصمام — يكسر الانثناء عند موضع التثبيت استمرارية الإغلاق.
- القنوات المجهرية — تتشكّل مسارات تسرب بفعل الضغط عبر سطح الإحكام.
عيوب الكبس بوصفها نقطة ضعف بنيوية
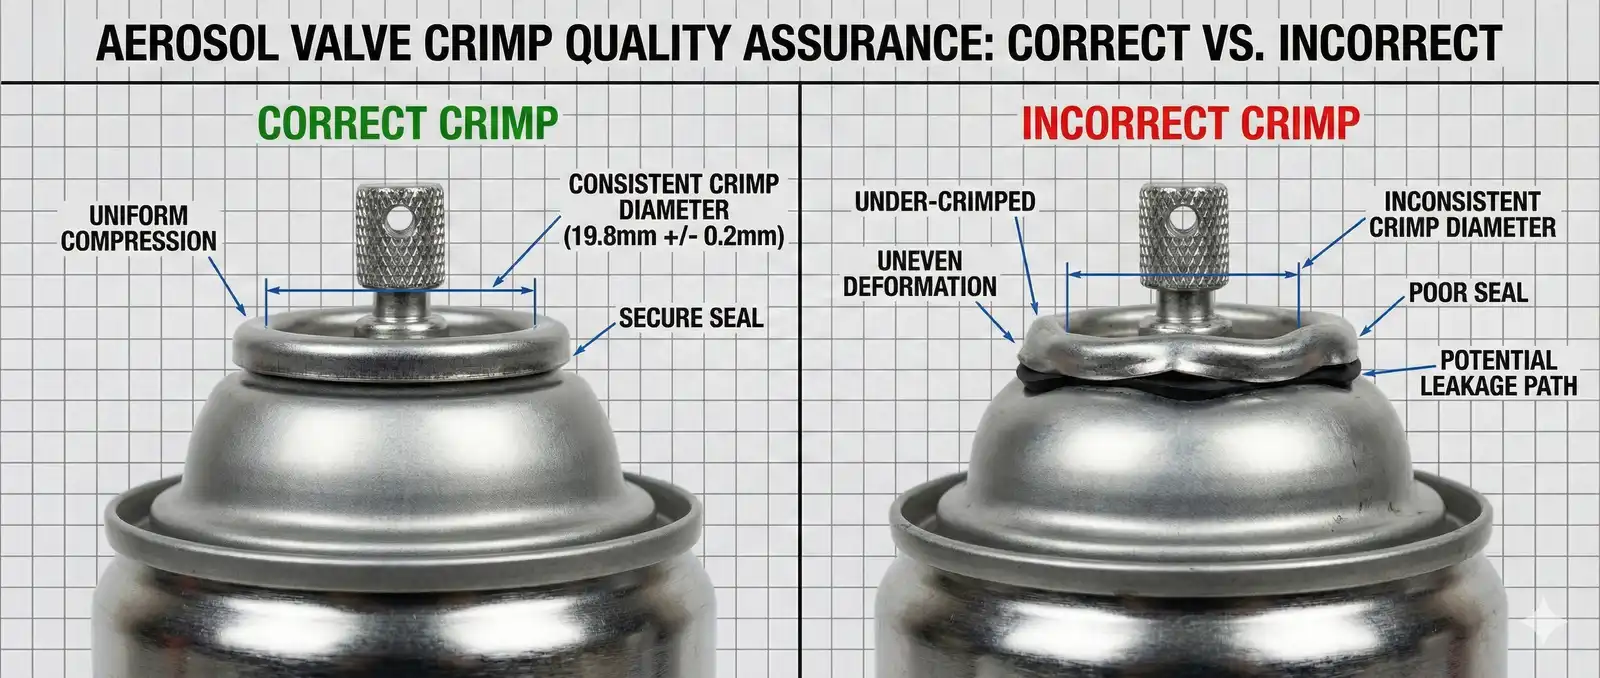
يمثل الكبس عملية ميكانيكية حاسمة تُحكم تثبيت الصمام على العبوة. وحتى الانحرافات الطفيفة في قطر الكبس أو ارتفاعه أو انتظامه قد تقوّض الإغلاق. ولأن ضغط الغاز الدافع يحمّل منطقة الكبس باستمرار، يتضخم أي نقص بمرور الوقت.
وتشكّل عيوب الكبس خطرًا بالغًا لأنها قد لا تكون مرئية أو قابلة للاكتشاف الفوري؛ إذ يمكن للعبوة اجتياز الفحص بعد التعبئة ثم تتطور فيها تسربات لاحقًا نتيجة الارتخاء التدريجي للإجهاد أو تدوير الضغط. وتُشرح مراحل الكبس والشحن بالغاز وكشف التسرب خطوة بخطوة في دليل خط تعبئة الأيروسول.
الأسباب النموذجية للتسرب المرتبط بالكبس
- نقص الكبس — يترك قوة إغلاق غير كافية على الحشية.
- فرط الكبس — يصلّد المعدن بالتشكيل البارد أو يشوّهه، فيُحدث شقوقًا في سطح الإغلاق.
- عدم انتظام البروفيل — يتفاوت عمق الكبس حول المحيط، تاركًا أقواسًا ضعيفة.
- تآكل الأدوات — يزحزح تآكل فكوك الكبس وانجراف المعايرة أبعاد الكبس خلال التشغيلة الإنتاجية.
مشكلات جسم العبوة وخط اللحام والسلامة البنيوية
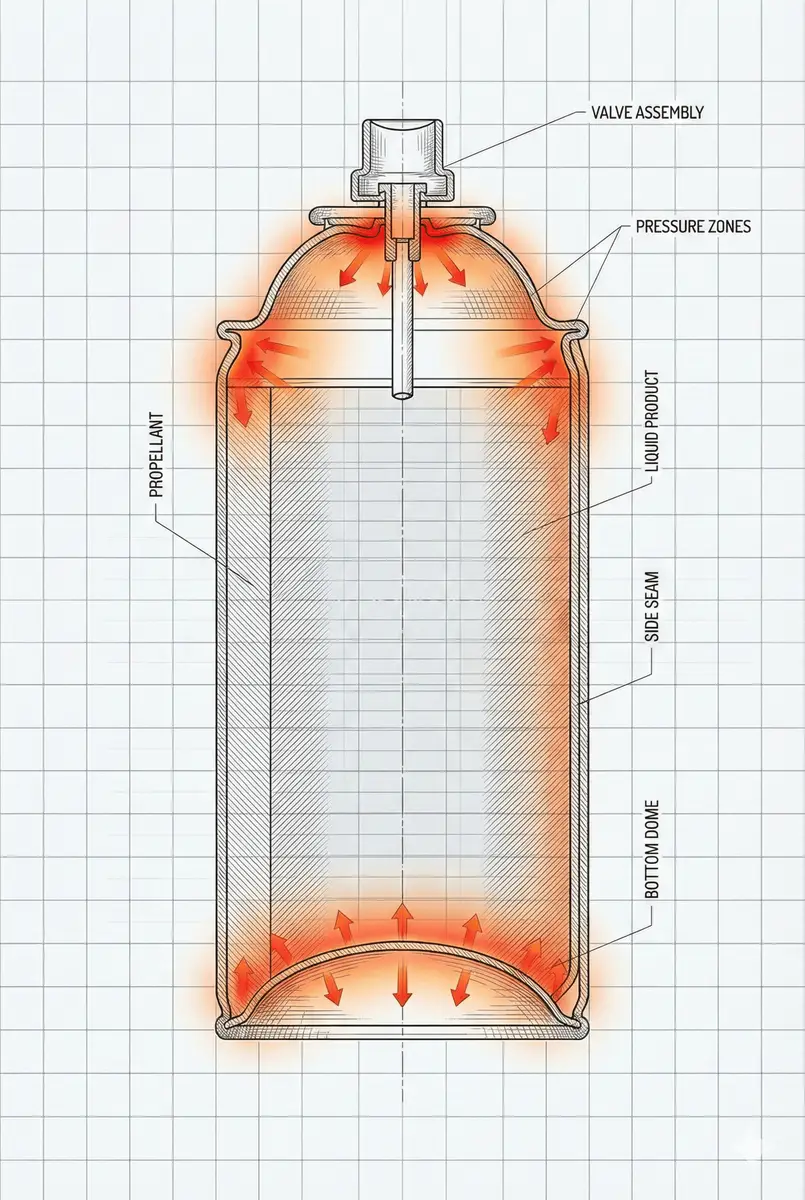
رغم أنها أقل شيوعًا من تسربات الصمام، قد تقع أعطال في جسم العبوة أو درزاتها بسبب إجهاد الضغط الداخلي مقترنًا بنقاط ضعف في المادة. فضغط الغاز الدافع يحمّل خط اللحام الجانبي والقاع المقعر والطلاء الداخلي باستمرار؛ وإذا تضرّر أي من هذه العناصر فقد يتطور التسرب تدريجيًا.
إذ يمكن للتآكل الداخلي أو عيوب الطلاء أو ترقّق المعدن أن تُضعف المناطق البنيوية دون علامات مرئية فورية. وفي مثل هذه الحالات قد يظهر التسرب على شكل فقدان للضغط بدلًا من تسرب السائل، مما يزيد صعوبة اكتشافه.
العوامل البنيوية المسببة للتسرب
- سلامة خط اللحام الجانبي — يفقد اللحام بالمقاومة الكهربائية أو اللحام اللين في عبوة الصفيح متانته تحت الحمل.
- تشوّه القاع المقعر — تنقلب القاعدة المقعرة للخارج إذا تجاوز الضغط الداخلي حدها التصميمي.
- تدهور الطلاء — يتفتت الطلاء الواقي الداخلي فيكشف المعدن العاري للتركيبة.
- تركّز الإجهاد — تتحمل المناطق المشكّلة والمخصّرة إجهادًا موضعيًا أعلى من جدار العبوة.
آليات التآكل وعدم التوافق الكيميائي للتركيبة
يُعد التآكل الداخلي سببًا صامتًا لكنه مدمر للتسرب، وينبع من تفاعلات كيميائية بين تركيبة المنتج ومادة العبوة. وعلى خلاف أعطال الإحكام الميكانيكي، يتجلى التآكل غالبًا على هيئة ثقوب مجهرية تتشكل بعد أشهر من الإنتاج. ويشيع ذلك بصفة خاصة في التركيبات ذات الأساس المائي حيث قد تُتلف التفاعلات الكهروكيميائية الطلاء الداخلي أو تهاجم المعدن الأساسي مباشرةً. وإذا اختل توازن pH أو اخترقت المذيبات القوية الطلاء الواقي، فقد ينثقب جدار العبوة في نهاية المطاف مما يسبّب فقدانًا بطيئًا غير محسوس للمنتج أو انهيارًا بنيويًا مفاجئًا.
ونظرًا لأن التسرب الناجم عن التآكل يتطور على مدى أشهر، يُفحص عادةً عبر تجارب التخزين المسرّع وليس اختبارات نهاية الخط. وتوفّر اختبارات الرذاذ الملحي القياسية — وفق ممارسة B117 الصادرة عن ASTM International — أساسًا قابلًا للتكرار لمقارنة أنظمة الطلاء الداخلي قبل الطرح التجاري. ويُفصَّل هذا النمط من الإخفاق بعمق في دراستنا المكونة من جزأين حول التآكل في عبوات الأيروسول ذات الأساس المائي.
عوامل التصنيع والمناولة التي تزيد خطر التسرب
حتى عند صحة معايير التصميم، يؤدي التنفيذ التصنيعي دورًا حاسمًا؛ إذ تؤثر سرعة التعبئة، وضبط ضغط شحن الغاز، وتلف المناولة، وزمن التثبيت بعد التعبئة في سلامة الإغلاق على المدى الطويل. وتضخّم الغازات الدافعة عواقب الانحرافات التشغيلية الطفيفة بسبب ما تختزنه من طاقة.
وغالبًا ما ترجع حوادث التسرب إلى تذبذب العملية الإنتاجية لا إلى فشل المادة؛ ولهذا تُعد أنظمة الجودة الصارمة وانضباط العمليات عنصرين جوهريين في تصنيع الأيروسول.
مخاطر التسرب المرتبطة بالتصنيع
- الضغط المفرط عند الشحن بالغاز — يتجاوز وزن التعبئة المستهدف ويُفرط في إجهاد الكبس الحديث.
- تلف تركيب الصمام — تُجرح الحشية أو تنزاح عن موضعها أثناء إدخال الصمام في العبوة.
- الانبعاجات — يُنشئ التلف الناتج عن المناولة قبل التعبئة أو بعدها نقاط تركّز إجهاد في الجدار.
- قِصر زمن الاستقرار — يحجب الاختبار المبكر جدًا بعد التعبئة التسربات التي تظهر لاحقًا.
كيف يكتشف القطاع تسربات الأيروسول ويديرها؟
يمثل كشف التسرب ممارسة صناعية راسخة تحكمها معايير دولية. ونظرًا لأن كثيرًا من التسربات يكون مجهريًا، يعتمد الكشف على طرائق غير مباشرة بدلًا من الفحص البصري، وتهدف هذه الطرائق إلى رصد هبوط الضغط أو انفلات الغاز أو نقص الكتلة مع الزمن.
ويُعد حمام الماء الساخن الاختبار الإنتاجي المرجعي؛ فبموجب توجيه الاتحاد الأوروبي لعبوات الرذاذ 75/324/EEC، يجب أن تمر كل عبوة معبأة عبر حمام ماء ساخن تصل فيه درجة حرارة المحتويات إلى 50 °C دون تسرب أو انفجار. وينطبق التزام مماثل في النقل: إذ يجب أن تستوفي عبوات الأيروسول المشحونة تحت الرقم UN 1950 متطلبات الضغط وإحكام التسرب المنصوص عليها في توصيات الأمم المتحدة النموذجية لنقل البضائع الخطرة. ويوضّح دليلنا حول قواعد نقل الأيروسول وفق DOT وUN كيفية تطبيق هذه الالتزامات عمليًا.
وتركّز الإدارة الفعالة للتسرب على الكشف المبكر وتحليل الاتجاهات، لا الاكتفاء باختبار النجاح أو الرسوب؛ مما يحد من الأعطال اللاحقة ويعزّز موثوقية النظام.
طرائق كشف التسرب الصناعية الشائعة
- اختبار حمام الماء الساخن — تُغمر العبوات المعبأة عند درجة حرارة مضبوطة وتُراقب لرصد الغاز المتسرب.
- مراقبة فقدان الوزن — تُوزن عينات من العبوات دوريًا لقياس الفقد البطيء في الغاز الدافع كميًا.
- تحليل هبوط الضغط — يُتتبّع الضغط الداخلي لاكتشاف الفقد الضئيل الذي يتعذّر رؤيته.
- الفحص البصري — يُستخدم وسيلة رقابة ثانوية فقط، ولا يُعتمد عليه كطريقة كشف أساسية.
المبادئ الوقائية المثبتة هندسيًا
في حين تبقى الإجراءات التصحيحية الدقيقة خاصة بكل مصنع، يستند القطاع إلى مبادئ هندسية راسخة للوقاية من التسرب، تركز على التوافق والضبط والاتساق بدلًا من الحلول التفاعلية اللاحقة.
ويتطلب منع التسرب نهجًا شموليًا على مستوى المنظومة يتعامل مع عبوة الأيروسول كوعاء ضغط متكامل لا كمجموعة أجزاء منفصلة.
المبادئ الوقائية الجوهرية
- مواءمة الضغط — اختيار غاز دافع يناسب نطاق ضغطه التصنيف التصميمي للعبوة.
- ضبط التفاوتات — الحفاظ الصارم على أبعاد الكبس ومراقبتها طوال دورة الإنتاج.
- الإدارة الحرارية — الحد من التعرّض للحرارة عبر التخزين وشبكات التوزيع.
- أنظمة الجودة الإحصائية — تتبع اتجاهات اختبارات التسرب بدل الاكتفاء بنتائج القبول والرفض وحدها.
لماذا تواجه الشركات الناشئة معدلات إخفاق أعلى بالتسرب؟
غالبًا ما تواجه الشركات الناشئة مشكلات تسرب لا بسبب نقص الجهد، بل بسبب الفهم الناقص لتفاعلات نظام الأيروسول؛ إذ يمكن لاختيار المكونات وفق السعر فقط، وضيق نوافذ الاختبار، وافتراضات التوسّع الإنتاجي أن تعرّض المنتجات لمخاطر لا تظهر إلا في ظروف التوزيع الفعلية.
ويؤدي فهم تأثير الغاز الدافع مبكرًا إلى خفض معدلات الفشل وتسريع الاعتمادات التنظيمية وصون سمعة العلامة التجارية.
التحديات الشائعة للشركات الناشئة
- تقليل شأن تقلب الضغط — التصميم وفق الظروف المحيطة المعتدلة بدل حرارة النقل القصوى.
- نقص تجارب التعتيق — تجاوز التخزين المسرّع ومحاكاة النقل قبل الإطلاق.
- الاعتماد المفرط على بيانات المورّد — قبول مواصفات المكونات دون التحقق منها داخل النظام الفعلي.
- محدودية التحقق على مستوى المنظومة — تأهيل كل قطعة منفردة بدل فحصها كوعاء ضغط مُجمَّع.
الأسئلة الشائعة
لماذا تتسرب عبوات الأيروسول بعد أشهر من التخزين؟
هل تكون جميع تسربات الأيروسول مرئية؟
هل يمثّل اختيار الغاز الدافع عاملًا رئيسيًا في التسرب؟
هل يكفي الكبس الجيد وحده لمنع التسرب؟
لماذا تشيع مشكلات التسرب أكثر في المناخات الحارة؟
كيف يختبر المصنّعون عبوات الأيروسول للكشف عن التسرب؟
هل تحتاج إلى دعم فني لتركيبات الأيروسول؟
تعاون مع جلوبال أيروسولز لتدقيق كيمياء الأيروسول وتطويرها واستكشاف أعطالها، وإجراء حسابات ضغط العبوات، وتصميم خطوط التعبئة وأنظمة السلامة.
البريد الإلكتروني: consulting@globalaerosols.com
الموقع الإلكتروني: https://www.globalaerosols.com
الهاتف: +91 9819548320 +91 8169102990
نبذة عن المستشار المتخصص
أبصار خان هو المؤسس والمستشار الرئيسي للأيروسولات في شركة جلوبال أيروسولز. يمتلك خبرة هندسية متعددة التخصصات تشمل أنظمة التعبئة بالغاز للأيروسول، واختيار الغازات الدافعة، وهندسة الصمامات والكبس، وإعداد خطوط التعبئة، والامتثال التنظيمي عبر الأسواق العالمية. ويقود أبصار فرق الاستشارات العلمية والهندسية لدعم المصنّعين عالميًا في اختيار التقنيات، وتخطيط المصانع وفق معايير GMP، وأُطر التحقق، والاستراتيجيات التنظيمية.
ملف LinkedIn: تواصل مع أبصار خان عبر LinkedIn